









SveobuhvatankastingProcesi pokrivanja vodiča, materijali i aplikacije . Stručni uvidi o aluminiju, cinku i magnezijskom lijevanju s industrijskim rješenjima .
Die casting represents one of the most versatile and efficient manufacturing processes in modern industry. This precision manufacturing technique enables the production of complex metal components with exceptional dimensional accuracy and surface finish quality. As manufacturing demands continue to evolve, understanding the intricacies of die casting becomes crucial for engineers, procurement specialists, and industry professionals seeking optimal production rješenja .

Razumijevanje osnova za lijevanje
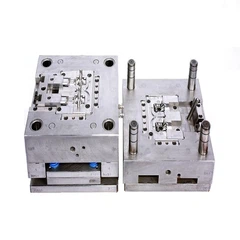
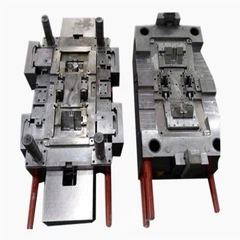
Lijevanje matrice je postupak lijevanja metala koji je karakteriziran prisiljavanjem rastaljenog metala pod visokim tlakom u čelične kalupe za višekratnu upotrebu, poznat kao matrice ., ova metoda proizvodnje izvrsno je stvarajući komponente visokog volumena, složenog oblika s tijesnim tolerancijama i izvrsnim površinskim završnim obradama .
Proces započinje s grijanjem metalnih legura do njihovog rastaljenog stanja, obično se kreće od 400 do 700 stupnjeva, ovisno o materijalu ., rastaljeni metal se zatim ubrizgava u šupljinu matrice pri pritiscima između 10-175 MPa, osiguravajući kompletno punjenje plijesni i brzo učvršćivanje {{4}
Ključne prednosti lijevanja
Suvremene operacije lijevanja nude brojne prednosti koje ovaj postupak čine atraktivnim u različitim industrijama . Tehnika pruža izuzetnu dimenzionalnu točnost, obično postižući tolerancije od ± 0 . 1 mm za male komponente . dodatno, dodatno suvremene kastinske obrade.
Proces pokazuje izvanrednu učinkovitost u scenarijima proizvodnje visokih količina, s vremenima ciklusa u rasponu od 30 sekundi do nekoliko minuta, ovisno o složenosti komponente . Ova učinkovitost znači isplativu proizvodnju za velike proizvodne izvode .
Materijali i svojstva za lijevanje
| Materijal | Točka topljenja (stupanj) | Tipične primjene | Ključna svojstva |
|---|---|---|---|
| Aluminijske legure | 580-650 | Automobilska, elektronika | Lagan, otporan na koroziju |
| Legure cinka | 380-420 | Hardver, igračke | Visoka čvrstoća, lagana obrada |
| Legure magnezija | 580-620 | Aerospace, Medical | Ultra-lagana, EMI zaštita |
| Bakrene legure | 900-1000 | Električne komponente | Visoka vodljivost, izdržljivost |
Razmatranja odabira materijala
Odabir odgovarajućih materijala za lijevanje zahtijeva pažljivu procjenu mehaničkih svojstava, uvjeta okoliša i troškova . aluminijske legure dominiraju u automobilskim aplikacijama zbog izvrsnog omjera snage i težine i otpornosti na koroziju . legure} davanje kompozicije i dimenzije, stvarajući idealnosti i dimenzije.
Magnezijeve legure nude najlakšu opciju uz održavanje strukturnog integriteta, posebno vrijedne u zrakoplovnim i prijenosnim aplikacijama za elektroniku . Svaki materijal predstavlja jedinstvene prednosti koje se moraju uskladiti s određenim zahtjevima za aplikaciju .

Vrste procesa lijevanja i primjene lijevanja
Vruća komorna kasting
Vruća komora za lijevanje komora odgovara materijalima s niskim talinama, prvenstveno cink, kositar i olovne legure . Mehanizam ubrizgavanja ostaje potopljen u rastopljenom metalu, omogućujući brze cikličke i visoke stope proizvodnje . ovaj se postupak izvrsno stvara u stvaranju malih i srednjih komponenta {3 {3
Hladna komorna kasting matrice
Okidanje hladne komore prihvaća veće materijale taljenja, uključujući aluminij, magnezij i bakrene legure . Proces uključuje rastopljeni metal lomljenja u komoru za ubrizgavanje za svaki ciklus, pružajući bolju kontrolu nad kvalitetom metala i upravljanja temperaturom .
Industrijske aplikacije i metrike performansi
| Sektor industrije | Uobičajene komponente | Zahtjevi za volumen | Standardi kvalitete |
|---|---|---|---|
| Automobilski | Blokovi motora, slučajevi za prijenos | 100, 000+ jedinice/godine | ISO 9001, TS 16949 |
| Elektronika | Hladnjaci, kućišta | 50, 000+ jedinice/godine | IPC standardi |
| Zrakoplovstvo | Strukturne komponente | 1, 000-10, 000 jedinice/godine | AS9100, NADCAP |
| Roba široke potrošnje | Dijelovi uređaja, alati | 25, 000+ jedinice/godine | Standardi sigurnosti potrošača |
Kontrola i testiranje kvalitete
Provedba sveobuhvatnih mjera kontrole kvalitete osigurava da komponente lijevanja ispunjavaju stroge industrijske zahtjeve . Nerazorna metode ispitivanja, uključujući inspekciju rendgenskih zraka i testiranje tlaka, identificirajte interne nedostatke bez kompromitiranja integriteta komponente .
Dimenzionalno mjerenje pomoću koordinatnih mjernih strojeva (CMM)* Provjera geometrijsku točnost i usklađenost tolerancije . Statistička kontrola procesa (SPC)* nadzire dosljednost proizvodnje i identificira potencijalne varijacije procesa prije nego što utječu na kvalitetu proizvoda .
Napredne tehnologije kastinga
Moderne operacije lijevanja na matrici uključuju sofisticirane tehnologije kako bi se poboljšala produktivnost i kvaliteta . Vakuumska matrica smanjuje poroznost evakuirajući zrak iz šupljine matrice prije ubrizgavanja metala . Ova tehnika značajno poboljšava mehanička svojstva i kvalitetu površinske završne obrade .
Polu-čvrsto metal (SSM)* Obrada predstavlja još jedan napredak, koji uključuje lijevanje metala u djelomično čvrsto stanje . Ovaj pristup smanjuje poroznost skupljanja i omogućuje tanje dijelove zidova, a istovremeno održava strukturni integritet .
Strategije optimizacije procesa
Optimiziranje procesa lijevanja za matrice zahtijeva sustavnu analizu više varijabli, uključujući brzinu ubrizgavanja, profile tlaka i stope hlađenja . Napredni softver za simulaciju omogućuje procesnim inženjerima da predvide obrasce punjenja, identificiraju potencijalne nedostatke i optimiziraju sustave za gatiranje prije proizvodnje fizičkih alata .
Upravljanje temperaturom igra kritičnu ulogu u postizanju konzistentnih rezultata . pravilna kontrola temperature matrice sprječava prerano učvršćivanje, istovremeno osiguravajući odgovarajuće hlađenje za dimenzionalnu stabilnost i optimizaciju vremena ciklusa .
Analiza troškova i ekonomska razmatranja
| Faktor troškova | Postotak ukupnih troškova | Mogućnosti optimizacije |
|---|---|---|
| Alati/umire | 35-45% | Optimizacija dizajna, proširenje života alata |
| Materijal | 25-35% | Recikliranje, poboljšanje prinosa |
| Rad | 15-25% | Automatizacija, učinkovitost procesa |
| Energija | 8-12% | Nadogradnje opreme, oporavak topline |
| Kontrola kvalitete | 5-8% | Nadgledanje u procesu, prevencija |
Ekonomija kastinga u velikoj mjeri ovisi o volumenu proizvodnje, složenosti komponenata i odabiru materijala . visoki početni troškovi alata zahtijevaju pažljivu amortizaciju u svim proizvodnim količinama za postizanje konkurentnih jediničnih troškova {}}}
Tehnička terminologija i definicije
CMM (koordinatni mjerni stroj):Precizni uređaj za mjerenje pomoću sustava sonde za određivanje geometrijskih dimenzija i tolerancija proizvedenih komponenti .
SPC (Statistička kontrola procesa):Metodologija kontrole kvalitete Korištenje statističkih metoda za praćenje i kontrolu procesa proizvodnje, osiguravajući konzistentnu kvalitetu izlaza .
SSM (polu-čvrsta obrada metala):Napredna tehnika lijevanja koja uključuje obradu metala u polu-čvrstom stanju, kombinirajući svojstva tekućine i čvrste faze za poboljšanu kvalitetu komponente .
Poroznost:Unutarnje praznine ili zračni džepovi unutar lijevanih komponenti koje mogu ugroziti mehanička svojstva i strukturni integritet .
Sustav za gatiranje:Mreža kanala i trkača koji usmjeravaju rastopljeni metal protok u matrice, kritički utječu na uzorke punjenja i kvalitetu komponente .
Uobičajeni industrijski problemi i rješenja
Problem 1: poroznost i unutarnji nedostaci
Otopina:Implementirajte sustave za lijevanje vakuuma i optimizirajte dizajn karata za uklanjanje ugradnje zraka . provesti redovne rendgenske inspekcije i prilagoditi parametre procesa, uključujući brzinu ubrizgavanja, tlak i sustave odzračivanja ., pravilno oblikovanje rastopljenog metala i održavanje optimalnih temperatura {{{3 {3
Problem 2: Dimenzijska nedosljednost
Otopina:Uspostavite sveobuhvatne sustave za kontrolu temperature i primijenite statističko nadzor nad kontrolom procesa . redovita kalibracija mjerne opreme i sustavni rasporedi održavanja matrice osiguravaju dosljednu točnost dimenzije . pravilan dizajn sustava rashladnog sustava i toplinsko upravljanje sprječavajući varijacije ratne skupine i dimenzije u batchesima {2}
Problem 3: Površinski nedostaci i problemi s završnom obradom
Otopina:Optimizirajte tretmane na površini i implementirajte protokole primjene pravilnog oslobađanja . redovito čišćenje i održavanje matrice sprječavaju nakupljanje koje uzrokuje površinske nesavršenosti . prilagoditi parametre ubrizgavanja i temperaturu metala kako bi se postigla optimalna kvaliteta završne obrade, a istovremeno minimiziranje zahtjeva nakon obrade .
Problem 4: Prerano trošenje i neuspjeh matrice
Otopina:Implementirajte prediktivne programe održavanja pomoću toplinskog snimanja i analize uzoraka .} odaberite odgovarajuće čelike alata i površinske tretmane na temelju zahtjeva za volumen proizvodnje . pravilno zagrijavanje i hlađenje ciklusa hlađenja značajno proširuje život alata, istovremeno održavajući standarde kvalitete komponenti .
Autoritativne reference i daljnje čitanje
ASM International Priručnik: Casting- https: // www . asminternational . org/sveobuhvatni resurs koji pokriva sve aspekte procesa lijevanja metala i tehnologija .
Tehničke publikacije udruženja kastinga u Sjevernoj Americi (NADCA)- https: // www . diecasting . org/industrijski standardi, najbolje prakse i tehničke smjernice za operacije lijevanja .
International Journal of Cast Metals Research- https: // www . tandfonline . com/Journals/ycmr20 revidirana istraživanja o naprednim tehnologijama lijevanja i optimizaciji procesa .