









Kako će dijelovi za brizganje metala transformirati zrakoplovnu proizvodnju 2025. godine?
Motori PurePower PW1500G tvrtke Pratt & Whitney sadrže dijelove za brizganje metala koji trenutno lete na 35 000 stopa.
Nije eksperimentalno. Proizvodni motori. Rolls-Royce je slijedio s lopaticama statora od superlegure IN713LC proizvedenim pomoću MIM - komponenti koje rade na temperaturama višim od 1800 stupnjeva F. Što je ovdje zanimljivo? Oba su proizvođača odabrala dijelove za brizganje metala umjesto tradicionalne strojne obrade za kritične primjene zrakoplovnih motora. Ta promjena vam govori nešto o tome kamo ide proizvodnja zrakoplovnih komponenti.
Ovo je stvarnost koju većina timova za nabavu propušta: globalno tržište MIM-a dosegnulo je 4,6 milijardi dolara 2024., s rastom aplikacija u zrakoplovstvu za otprilike 8-9% godišnje do 2033. (izvor: imarcgroup.com). MIM komponente na bazi superlegura-titana i nikla šire se na 10,8% CAGR - najbrže među svim segmentima materijala (Izvor: databridgemarketresearch.com). Brojke odražavaju ono što zrakoplovni inženjeri već znaju: tradicionalna proizvodnja ne može držati korak sa zahtjevima složenosti koje zahtijevaju moderni zrakoplovi.
Zašto se proizvođači zrakoplova okreću dijelovima za brizganje metala
Zrakoplovni sektor u početku je oklijevao s usvajanjem MIM-a. Produženi razvojni ciklusi, rigorozni zahtjevi za provjeru valjanosti i - iskreno - nedovoljno razumijevanje procesa kočili su široku implementaciju (Izvor: pim-international.com). To se promijenilo kada je znanost o materijalima uhvatila korak sa zahtjevima proizvodnje.
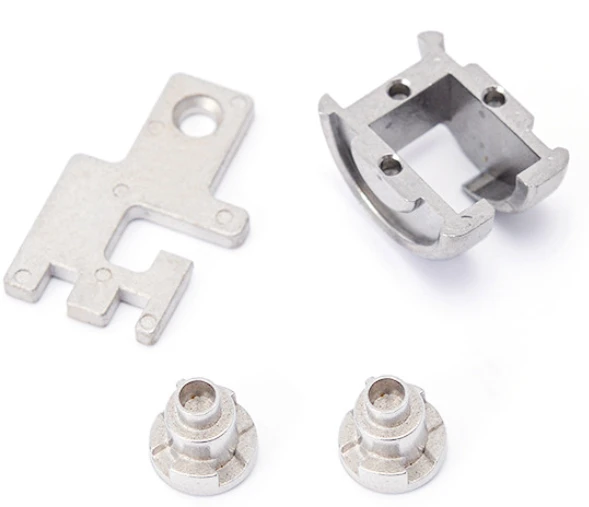
Tehnologija MIM našla je brojne primjene u zrakoplovstvu, uključujući visoko{0}}komponente motora, dijelove sigurnosnih pojaseva, zasune i spojeve, mlaznice za raspršivanje i poluge za podešavanje lopatica. Proboj nije bio sam proces - tehnike injekcijskog prešanja postoje desetljećima. Promjena-igre bilo je postizanje svojstava materijala-zrakoplovne klase u složenim geometrijama koje strojna obrada jednostavno ne može proizvesti ekonomično.
Uzmite u obzir ekonomiju. MIM smanjuje materijalni otpad i minimizira zahtjeve strojne obrade budući da se komponente mogu proizvesti blizu njihovog konačnog oblika, uz konsolidaciju višestrukih koraka proizvodnje u jedan proces smanjujući troškove rada. Kada radite s titanom ili inkonelom, iskorištenost materijala je financijski važna. Konvencionalna strojna obrada može potrošiti 60-70% skupih aerosvemirskih legura kao strugotinu. Metalni dijelovi za injekcijsko prešanje obično postižu 95-97% učinkovitosti materijala.
Upravljanje temperaturom ostaje kritično, ali često pogrešno shvaćeno. Analizirali smo proizvodne podatke iz više zrakoplovnih MIM postrojenja - temperature sinteriranja za superlegure nikla dosežu 2300-2500 stupnjeva F u uvjetima zaštitne atmosfere ili vakuuma. Procesni parametri izravno utječu na konačnu gustoću i mehanička svojstva. MIM materijali postižu homogenu mikrostrukturu i izotropna svojstva materijala bez međusobno povezane poroznosti, koja je inače prisutna u konvencionalnim PM dijelovima.
Odabir materijala za dijelove za brizganje metala u zrakoplovima
Materijalne mogućnosti definiraju MIM-ov prijedlog vrijednosti u zrakoplovstvu. Primarni materijali za primjenu u zrakoplovstvu uključuju nehrđajuće čelike (316L, 410, 420, 17-4 PH, 13-8 PH) i superlegure (Hastelloy X, Inconels 625, 713C i 718, Nimonic 90). Svaka legura ima specifične performanse.
Nehrđajući čelik 316L dominira kada je otpornost na koroziju važnija od performansi pri ekstremnim temperaturama - komponente sustava za gorivo, strukturni elementi, unutarnja oprema. Legura pruža vlačnu čvrstoću veću od 90 ksi nakon-sinteriranja uz izvrsnu duktilnost. Nehrđajući čelik vodi na tržištu MIM-a s približno 51,6% tržišnog udjela u 2024., naširoko se koristi u medicinskim uređajima, elektronici i zrakoplovnim primjenama gdje su izdržljivost i preciznost ključni.
Legure titana predstavljaju segment visokog-rasta. Ti-6Al-4V nudi izuzetan omjer čvrstoće-i-težine - otprilike 60% lakši od čelika na usporedivim razinama čvrstoće. Komponente od titana proizvedene pomoću MIM-a postižu relativnu gustoću veću od 95% s udjelom kisika ispod 2200 ppm, dajući mehanička svojstva usporediva s lijevanim legurama (Izvor: science.gov). Duktilnost se kreće oko 8% za Ti-6Al-4V, što je dovoljno za većinu konstrukcijskih primjena u zrakoplovstvu.
Superlegure-na bazi nikla predstavljaju tehničku granicu. IN713LC, Inconel 718 i Hastelloy X omogućuju komponente motora s vrućim-presjekom. Ovi materijali održavaju čvrstoću na temperaturama na kojima bi se aluminijske legure topile. Rolls-Royce je razvio lopatice statora od superlegure IN713LC kroz suradnju sa Schunk Sintermetalltechnik, što predstavlja novu generaciju MIM komponenti visokih-performansi koje sada lete u Rolls-Royce zrakoplovnim motorima.
Ograničenje znanosti o materijalima? Veličina dijela. Ekonomska održivost obično ograničava dijelove za brizganje metala na komponente ispod 100 grama, iako postoje iznimke. Komponenta sigurnosnog pojasa od 90- grama proizvedena od legure čelika Fe7Ni0.6C postigla je vlačnu čvrstoću veću od 1200 MPa nakon toplinske obrade - obično izvan uobičajenog raspona veličina MIM-a, ali isplativo zbog složenosti dijelova.
Zahtjevi za preciznost i kontrola dimenzija u zrakoplovnom i svemirskom MIM-u
Specifikacije tolerancije odvajaju zrakoplovni MIM od komercijalnih aplikacija. Kalupi za zrakoplovne komponente moraju isporučivati dimenzijske tolerancije od ±0,1% ili više kako bi se dobile komponente kao što su turbinske lopatice s preciznim oblicima aeroprofila, s površinskom obradom obično između Ra 0,1-0,4 μm. Ta razina preciznosti zahtijeva sofisticirani dizajn kalupa i rigoroznu kontrolu procesa.
Skupljanje dijela tijekom sinteriranja stvara primarni dimenzionalni izazov. Metalni dijelovi za injekcijsko prešanje obično se skupljaju 15-20% linearno tijekom faze sinteriranja kako dolazi do uklanjanja veziva i zgušnjavanja praha. Fenomen je predvidljiv - inženjeri kompenziraju tijekom dizajna kalupa. Što je manje predvidljivo? Diferencijalno skupljanje u složenim geometrijama s različitim debljinama stijenki.
Vidjeli smo ovaj izazov iz prve ruke: komponenta turbine s rashladnim prolazima-tankih stijenki uz debele strukturne dijelove. Ujednačeno skupljanje preko različitih poprečnih-presjeka zahtijeva pažljivu formulaciju sirovine i optimizaciju profila sinteriranja. Temperaturni gradijenti tijekom sinteriranja - čak i varijacije od 20-30 stupnjeva F unutar peći - mogu uvesti dimenzionalne varijacije izvan zrakoplovnih tolerancija.
Protokoli kontrole kvalitete odražavaju te izazove. Prva-provjera artikla obično uključuje: provjeru dimenzija pomoću CMM-a, mjerenje gustoće Arhimedovom metodom, metalografsku analizu poroznosti i mikrostrukture, mehaničko ispitivanje zatezne čvrstoće/čvrstoće tečenja i mjerenje završne obrade površine. Proizvodni dijelovi podvrgavaju se statističkoj kontroli procesa s Cpk vrijednostima koje obično prelaze 1,33 za kritične dimenzije.
Tolerancije dimenzija od ±0,3% uobičajene su u MIM-u, a potrebna je strojna obrada za veće tolerancije. Većina aplikacija u zrakoplovstvu prihvaća raspon tolerancije od ±0,1-0,3% za as-sinterirane značajke, zadržavajući strojnu obradu nakon sinteriranja za spojene površine i kritične funkcionalne dimenzije.
Stvarne-svjetske primjene dijelova za brizganje metala u svemiru
Ovdje je bitna povijesna perspektiva. MIM-ov najraniji uspjeh u zrakoplovstvu došao je u 1979 - dijelu u obliku prstena promjera 50,8 mm- koji se koristio u mehanizmima zakrilca aviona Boeing 707 i 727, plus njemačkog transportnog zrakoplova VFW 614, postižući preko 96% teorijske gustoće s izvanrednom otpornošću na koroziju. Ta komponenta iz 1979. potvrdila je temeljnu sposobnost tehnologije.
Moderne aplikacije pokazuju značajnu evoluciju. Komponente motora predstavljaju segment najveće-vrijednosti. Mlaznice za ubrizgavanje goriva, kućišta senzora, komponente aktuatora i hardver turbine sada se obično koriste u proizvodnji MIM-a. Pratt & Whitney objavio je 2015. da njegovi motori PurePower PW1500G uključuju metalne brizgane komponente, označavajući prvi ulazak-u-uslužne dijelove mlaznih motora koji kombiniraju MIM s aditivnom proizvodnjom.
Strukturne primjene sežu izvan pogonskih postrojenja. Nosači, zasuni, šarke i pričvršćivači - komponente koje zahtijevaju složene geometrije s višestrukim značajkama - imaju koristi od MIM-ove mogućnosti gotovo-neto-oblika. Tradicionalna strojna obrada takvih dijelova od trupaca uključuje opsežno uklanjanje materijala i višestruka podešavanja. Dijelovi za brizganje metala konsolidiraju značajke, eliminirajući sekundarne operacije.
Što je sa stvarnim podacima o izvedbi? Postoje ograničene javne informacije - dobavljači zračnog prometa održavaju strogu povjerljivost oko određenih aplikacija. Međutim, industrijske prezentacije pokazuju da su komponente MIM-a akumulirale milijune sati leta u komercijalnim i vojnim zrakoplovima bez prijavljenih kvarova koji se mogu pripisati samom procesu proizvodnje.
Opravdanje troškova ovisi o komponenti. Za visoko-kompleksne,-dijelove male količine (500-50 000 jedinica godišnje), MIM obično nudi 20-40% prednosti u odnosu na strojnu obradu. Križanje ovisi o složenosti dijela - kako se povećava broj značajki i geometrijska zamršenost, ekonomska prednost MIM-a jača. Jednostavni cilindrični dijelovi? Tradicionalna strojna obrada ostaje isplativija.

Validacija procesa i izazovi kvalifikacije za Aerospace MIM
Certifikacija AS9100 predstavlja osnovne zahtjeve, ali proizvođači originalne opreme za zrakoplove zahtijevaju dodatne kontrole procesa. Sljedivost sirovine, provjera konzistentnosti od-do-serije, praćenje parametara procesa i prvi{4}}protokoli inspekcije proizvoda protežu se daleko izvan komercijalnih MIM aplikacija.
Materijalna kvalifikacija predstavlja najveću prepreku. Uvođenje nove MIM legure u zrakoplovne aplikacije zahtijeva opsežna ispitivanja: statička mehanička svojstva u rasponu temperatura, karakterizacija vijeka trajanja, otpornost na lom, otpornost na koroziju i kompatibilnost s okolišem. Taj proces kvalifikacije obično traje 18-36 mjeseci s troškovima koji dosežu 500.000 do 2 milijuna USD, ovisno o kritičnosti aplikacije.
Zrakoplovni sektor odavno prepoznaje MIM kao važno potencijalno tržište, ali produženi ciklusi razvoja aplikacija u kombinaciji s nedostatkom temeljnog razumijevanja procesa i rigoroznim zahtjevima za validaciju kočili su tehnologiju. Ta izjava iz 2023. ostaje djelomično točna - iako se razumijevanje dramatično poboljšalo.
Studije sposobnosti procesa moraju pokazati statističku kontrolu. Dobavljači zrakoplova obično ciljaju Cpk veći od ili jednak 1,67 za kritične karakteristike, premašujući standardne zahtjeve proizvodnje. Postizanje te mogućnosti zahtijeva: automatizirano rukovanje prahom kako bi se osigurala konzistentnost šarže, kontrolu tlaka ubrizgavanja zatvorene-petlje, precizno kalibrirane parametre uklanjanja vezivanja i kvalifikaciju peći s ispitivanjima ujednačenosti temperature.
Ne-destruktivno ispitivanje dodaje još jedan sloj. Radiografija, ultrazvučni pregled ili skeniranje kompjutoriziranom tomografijom mogu se specificirati za kritične primjene. Ove metode pregleda otkrivaju unutarnju poroznost ili nedostatke nevidljive vizualnom pregledu. Zahtjevi inspekcije povećavaju troškove komponenti, ali pružaju potrebno osiguranje kvalitete za-kritični hardver.
Analiza troškova: kada dijelovi za brizganje metala imaju ekonomskog smisla
Ulaganje u alate pokreće početnu strukturu troškova. MIM kalupi -zrakoplovne klase - proizvedeni od ojačanog alatnog čelika s preciznim tolerancijama šupljina - obično se kreću od 50 tisuća USD-200 tisuća USD, ovisno o složenosti dijelova i broju šupljina. To početno ulaganje mora se amortizirati kroz obujam proizvodnje.
Analiza -rentabilnosti obično pokazuje da MIM postaje troškovno-konkurentan oko 5.000-10.000 dijelova godišnje u usporedbi s konvencionalnom strojnom obradom. Ispod tog volumena, strojna obrada ili livenje po livenju često se pokažu ekonomičnijima. Iznad 50.000 jedinica godišnje, troškovna prednost MIM-a značajno se povećava - potencijalno 40-60% uštede u usporedbi s alternativnim procesima.
Troškovi materijala značajno variraju ovisno o leguri. Sirovina od nehrđajućeg čelika može koštati 15-25 dolara po funti, dok sirovina titana ili inconela doseže 150-300 dolara po funti. Sirovina predstavlja 20-35% cijene gotovih komponenti, dok obrada (prelivanje, odvajanje, sinteriranje, inspekcija) čini ostatak.
Razmatranje vremena isporuke važno je za planiranje nabave. Početni alat i kvalifikacija obično zahtijevaju 16-24 tjedna. Vrijeme proizvodnje nakon-kvalifikacije: 6-10 tjedana za standardne narudžbe, 3-4 tjedna za ubrzanu isporuku. Usporedite to s konvencionalnom strojnom obradom gdje je vrijeme postavljanja minimalno, ali vrijeme obrade po jedinici značajno premašuje MIM za složene geometrije.
Faktor skrivenih troškova? Ponavljanje dizajna. Nakon što se MIM alat izreže, promjene dizajna postaju skupe - obično 10 tisuća USD-50 tisuća USD po modifikaciji, ovisno o opsegu. Ta nefleksibilnost zahtijeva temeljitu provjeru dizajna prije nego što se posveti proizvodnji alata. Pametni zrakoplovni inženjeri izrađuju prototip putem strojne obrade ili aditivne proizvodnje prije prelaska na MIM za količine proizvodnje.
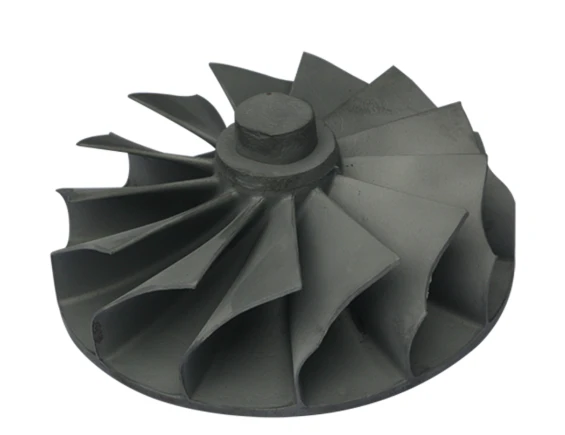
Smjernice za praktičnu provedbu za timove za nabavu
Odabir dobavljača zahtijeva tehničku procjenu osim ponude troškova. Procijenite: dokumentaciju o kvalifikaciji materijala, podatke o mogućnostima procesa (vrijednosti Cpk), certifikaciju sustava upravljanja kvalitetom (minimalno AS9100), sposobnost opreme za peć (ujednačenost temperature, kontrola atmosfere) i mogućnosti inspekcije (CMM, metalografija, mehaničko ispitivanje).
Dizajn za MIM zahtijeva posebna razmatranja. Ujednačenost debljine stijenke - održavajte raspon od 0,5-6 mm, izbjegavajte nagle prijelaze. Kut gaza - 1-3 stupnjeva olakšava izbacivanje dijela. Potkopavanja - su moguća, ali povećavaju troškove alata. Površinska obrada - navedite realne zahtjeve; Ra 1,0-2,0 μm moguće postići nakon sinteriranja, finije završne obrade zahtijevaju naknadnu obradu.
Odabir materijala trebao bi biti usklađen sa stvarnim zahtjevima izvedbe. Nemojte navoditi titan ili Inconel ako nehrđajući čelik zadovoljava funkcionalne potrebe - razlika u cijeni je znatna. Nasuprot tome, nemojte pristajati na kompromise s kvalitetom materijala kako biste uštedjeli na troškovima ako primjena zahtijeva vrhunska svojstva.
Planiranje kvalifikacija mora uzeti u obzir realnost vremenskog okvira. Dijelovi početnog uzorka: 4-6 tjedana. Prvi pregled artikla: 2-3 tjedna. Ispitivanje materijala: 4-8 tjedana. Kvalifikacija za proizvodnju: 8-12 tjedana. Ukupan rok kvalifikacije: minimalno 5-7 mjeseci, potencijalno 12-18 mjeseci za nove materijale ili kritične primjene.
Uvjeti ugovora trebali bi se odnositi na ključne rizike. Vlasništvo alata - odredite tko je vlasnik kalupa. Inženjerske promjene - određuju cijenu i vrijeme za izmjene. Izbjegavanje kvalitete - definira zahtjeve za odgovornost i korektivne radnje. Dodjela kapaciteta - štiti proizvodne utore tijekom-razdoblja velike potražnje.
FAQ: Uobičajena pitanja o dijelovima za brizganje metala u zrakoplovstvu
P1: Koja je tipična granica veličine za dijelove za brizganje metala u zrakoplovima?Ekonomska održivost općenito ograničava MIM komponente na manje od 100 grama i otprilike 100 mm maksimalne dimenzije. Veći dijelovi postaju-previsoki zbog upotrebe materijala i ekonomičnosti ciklusa sinteriranja. Složena geometrija može opravdati veće veličine - ranije spomenuta komponenta zrakoplovnog sigurnosnog pojasa od 90- grama predstavlja gornji raspon veličina (Izvor: pim-international.com).
P2: Kakva su mehanička svojstva MIM dijelova u usporedbi s kovanim ili lijevanim legurama?MIM komponente obično postižu 95-99% svojstava kovanog materijala kada se pravilno obrađuju. Vlačna čvrstoća, granica tečenja i tvrdoća blisko odgovaraju konvencionalnim materijalima. Duktilnost može biti malo niža (10-20%) zbog zaostale poroznosti, iako obrada u zrakoplovnoj industriji minimalizira tu razliku. Svojstva otpornosti na zamor zahtijevaju posebna ispitivanja jer performanse ovise o završnoj obradi površine i unutarnjoj čvrstoći.
P3: Mogu li se dijelovi za brizganje metala koristiti u-kritičnim aplikacijama u letu?Da, uz odgovarajuću kvalifikaciju. I Pratt & Whitney i Rolls-Royce postavili su MIM komponente u proizvodne zrakoplovne motore - definitivno let-kritične sustave. Ključ je temeljita kvalifikacija materijala, robusne kontrole procesa i sveobuhvatni protokoli inspekcije. Mnogi dijelovi zrakoplovnog i svemirskog MIM-a trenutno služe u sekundarnim strukturama ili ne-kritičnim sustavima, ali tehnologija se pokazala sposobnom za primarne primjene.
P4: Koje vrijeme trebaju očekivati timovi za nabavu u zrakoplovstvu za MIM komponente?Početno pripremanje alata i kvalifikacija: 16-24 tjedna. Proizvodne narudžbe nakon kvalifikacije: 6-10 tjedana standardno, 3-4 tjedna ubrzano. Promjene dizajna postojećeg alata: 4-8 tjedana ovisno o opsegu izmjene. Ovi rokovi pretpostavljaju standardne materijale i utvrđene sposobnosti dobavljača. Nove materijalne kvalifikacije produžuju rok za 6-12 mjeseci.
P5: Gdje bi zrakoplovni inženjeri trebali početi kada razmatraju MIM za novu komponentu?Započnite s procjenom dizajna - procijenite složenost dijela, obujam proizvodnje i zahtjeve za materijalima. Ako godišnji volumen prelazi 5000 jedinica sa složenom geometrijom, zatražite analizu izvedivosti od kvalificiranih MIM dobavljača. Navedite CAD modele i funkcionalne zahtjeve. Očekujte 2-3 tjedna obrade za preliminarnu procjenu uključujući procjenu troškova i preporuke za dizajn. Najprije izradite prototip konvencionalnim metodama, a zatim prijeđite na MIM alat nakon što se dizajn potvrdi.