









Koliko seBrizganje plastiketrošak?
Negdje između 3.000 i 100.000 dolara za alat. Po-troškovi dijela? Od 0,10 USD do 5,00 USD. Vjerojatno ste očekivali takav raspon, pa upravo zato još uvijek čitate.
Ono što je zapravo važno je razumjeti kamo ide novac. Naš inženjerski tim u ABIS Moldu citirao je projekte injekcijskog prešanja više od desetljeća i vidjeli smo kako timovi za nabavu preplaćuju za 40% jednostavno zato što im nitko nije objasnio klasifikaciju kalupa. Također smo vidjeli kako startupi troše čitave razvojne proračune na aluminijske alate koji nisu mogli preživjeti više od 50.000 snimaka kada je njihov poslovni plan pretpostavljao 500.000.

Ovo je isti okvir koji naši inženjeri za citiranje koriste interno. Bez napuhanosti, bez marketinškog spina.
Što zapravo čini trošak
Svaki oblikovani dio nosi četiri troškovne komponente: alat, materijal, obradu i sekundarne operacije. Omjer između ovih dramatično se mijenja ovisno o volumenu. S 1000 jedinica, alati bi mogli pojesti 80% vašeg proračuna. Skalirajte na milijun jedinica i to isto ulaganje u alat pada ispod 5% troška po-dijelu.
Formula koju koristimo za izračun cijene dijela izgleda ovako:
Cijena dijela=Trošak materijala + Trošak obrade + Obrada površine + Pakiranje + Transport + Režijski troškovi upravljanja
Izračun troškova materijala zahtijeva više preciznosti nego što većina kupaca shvaća:
Trošak materijala=[(Težina dijela) + (Težina pokretača ÷ Broj šupljina) × (1 – Ponovno brušenje %)] × Cijena materijala × (1 + Stopa gubitka)
Uzmite dio od 3,5 g ABS-a s težinom klizača od 2 g, kalupom s 4 šupljine, 10% dodatka za ponovno brušenje, 0,5% stopom gubitka, materijalom od 1,90 USD/kg. To iznosi otprilike 0,007 USD po dijelu samo za smolu. Pomnožite to s nekoliko milijuna jedinica i optimizacija materijala odjednom postaje vrlo zanimljiva.
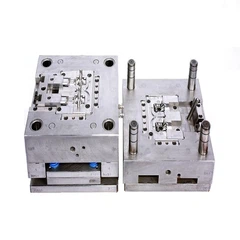
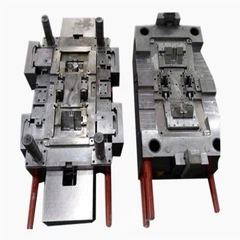
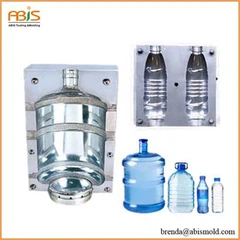
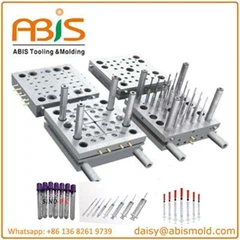
Ulaganje u alate
Tu počinje većina razgovora i, iskreno, tu nastaju najskuplje pogreške.
| Kategorija plijesni | Raspon troškova | Shot Life | Kada koristiti |
|---|---|---|---|
| 3D-ispisani prototip | $100 – $500 | Ispod 500 | Samo validacija dizajna |
| Aluminijska jedno-šupljina | $1,000 – $5,000 | 50K – 100K | Proizvodnja mostova |
| Aluminijska više{0}}šupljina | $3,000 – $15,000 | 100K – 150K | Srednje staze |
| čelik P20 | $10,000 – $25,000 | 500K+ | Standardna proizvodnja |
| Višestruka šupljina od kaljenog čelika | $25,000 – $80,000 | 1M+ | Velika glasnoća |
| Složeni automobilski/medicinski | $50,000 – $150,000+ | 1M+ | Zahtjevne specifikacije |

Gdje zapravo ide novac unutar kalupa? Otprilike polovica ide na strojnu obradu. CNC vrijeme, EDM rad, takve stvari. Zaliha čelika ili aluminija iznosi 15-30% ovisno o kvaliteti. Dizajn i inženjering uzimaju još 10-15%, dok montaža i poliranje troše sve što ostane.
Ova distribucija objašnjava nešto važno: pogoni geometrijske složenosti koštaju više od fizičke veličine. Citirali smo kompaktne dijelove sa zamršenim značajkama i višestrukim bočnim radnjama koji koštaju više od kalupa koji su dvostruko veći od fizičkih dimenzija. Istraživanje UMass Amhersta zapravo je kvantificiralo ovaj odnos, pronalazeći da svaka dodatna dimenzija složenosti dodaje oko 45 USD trošku alata, dok volumen ovojnice doprinosi manje od jednog dolara po kubnom centimetru (xometry.com).
Pitanje alata u moru
Kupci se stalno raspituju o kineskim alatima. Brojke izgledaju atraktivno na papiru. Kineski kalupi obično rade 40-50% jeftinije od sjevernoameričkih ekvivalenata. Vrijeme isporuke često dolazi i 50% brže.
Ali evo što usporedba proračunske tablice propušta.
Prošle smo godine radili s tvrtkom za medicinske uređaje koja je otišla u inozemstvo kako bismo uštedjeli 37 000 dolara na ponudi kalupa. Domaća cijena bila je 49.000 dolara. Kineska cijena iznosila je 12.000 dolara. Činilo se kao -bez razmišljanja. Osamnaest mjeseci kasnije, potrošili su ukupno 98 500 USD između prvih-kvarova artikala, popravaka alata, hitnih prijenosa proizvodnje i prerade. Dokumentirani kvar: 15 000 USD na neispravne uzorke, 12 500 USD na popravke, 5 000 USD hitne domaće proizvodnje kako bi se ispunili rokovi kupaca, još 5 USD000+ u radu za preradu (crescentind.com).
-kalijevi izrađeni u SAD-u obično traju 2-3x dulje od kineskih ekvivalenata. To nije govor o nacionalizmu, samo o metalurgiji i kontroli procesa. Vrhunski kineski proizvođači kalupa apsolutno proizvode izvrstan rad, ali varijacija je veća. Za provjerene dizajne s utvrđenim prozorima obrade, offshore ima smisla. Za razvoj novih proizvoda ili stroge zahtjeve kontrole procesa, domaći alati često donose niže ukupne troškove programa unatoč šoku naljepnicama.
Još jednu stvar koju vrijedi znati: uvijek tražite video prve proizvodne serije, a ne samo uzorke dijelova. Skup gotovih uzoraka isporučenih na vaš stol ne govori vam ništa o tome izbacuje li se kalup pouzdano ili zahtijeva ručnu intervenciju. Kineski proizvođači ponekad smatraju prihvatljivim ručno de-lijevanje. Ako vaš proizvodni plan pretpostavlja automatizirani rad, morate to provjeriti unaprijed.
Naknade za obradu
Naplata strojnog vremena u injekcijskom prešanju iznenađujuće je transparentna u usporedbi s drugim proizvodnim procesima. Preše se naplaćuju po satu na temelju tonaže, a vaša cijena po-dijelu je ta stopa podijeljena s propusnošću dijelova-po-satu.
| Pritisnite Veličina | USD/sat | CNY/sat |
|---|---|---|
| 50-80 tona | $35 – $50 | ¥250 – ¥350 |
| 100-150 tona | $50 – $80 | ¥350 – ¥550 |
| 150-200 tona | $70 – $110 | ¥500 – ¥750 |
| 200-300 tona | $100 – $160 | ¥700 – ¥1,100 |
| 350 – 500 tona | $150 – $250 | ¥1,000 – ¥1,750 |
Matematika je jednostavna:
Trošak obrade=(vrijeme ciklusa ÷ broj šupljina) × (satna stopa ÷ 3,600)
Alat s 4 šupljine koji izvodi cikluse od 20 sekundi na preši od 150 tona pri 80 USD/sat daje vam oko 0,11 USD po dijelu samo za obradu.
Vrijeme ciklusa najviše ovisi o debljini stijenke. Postoji industrijsko pravilo koje prilično dobro funkcionira za procjene:
Vrijeme ciklusa ≈ 4 × (debljina stijenke u mm)² × faktor učinkovitosti
Faktori učinkovitosti kreću se od 1,0 za potpuno automatizirane sustave s vrućim kanalima do 2,25 za polu-automatske postavke hladnog kanala s ručnim uklanjanjem dijelova. Optimizacija-u stvarnom svijetu obično se nalazi negdje između teoretskih minimuma i konzervativnih procjena. Obično koristimo 45 sekundi kao početnu osnovu za nepoznate geometrije, a zatim pročišćavamo kada dobijemo stvarne podatke obrade.
Nešto što timovi za nabavu često propuštaju: troškovi električne energije brzo se zbrajaju u operacijama kalupljenja. Jedan veteran na forumima Practical Machinist je to otvoreno rekao: "On potroši više električne energije u mjesec dana nego što naše kućanstvo potroši u 100 godina." Prešani grijači, hidraulične pumpe, rashladni agregati, pomoćna oprema. Srednje{4}}pogon za oblikovanje može potrošiti energiju ekvivalentnu 100+ tipičnim kućanstvima. Servo{7}}električne preše smanjuju potrošnju za 20-80%, što je važnije nego što većina kupaca shvaća kada su usredotočeni isključivo na cijenu po komadu.

Materijali
| Smola | $/kg | Uobičajena upotreba |
|---|---|---|
| PP | $1.00 – $2.00 | Ambalaža, interijer automobila |
| ABS | $1.50 – $3.00 | Kućišta elektronike, oprema |
| PC | $2.50 – $4.00 | Optički dijelovi, udarna kućišta |
| Najlon PA6/PA66 | $3.00 – $5.00 | Strukturno, ispod-kaube |
| POM | $3.00 – $5.00 | Zupčanici, precizni dijelovi |
| Ocjene-punjene staklom | +30% – +50% | Krutost, stabilnost |
| Otporan{0}}na plamen (UL94 V-0) | +20% – +40% | Sukladnost elektronike |
| Medicinski PEEK | $120 – $180 | Za ugradnju |
Materijal predstavlja 50-80% troškova dijela kod velikih količina. Zbog ovog omjera napori DFM-a usmjereni na debljinu stijenke donose tako velike povrate. Klijent pakiranja s kojim smo radili smanjio je potrošnju smole za 20% redizajniranjem s 2,5 mm stijenki na 1,0 mm. Potreban je nadograđeni alat, ali povrat je došao unutar prve godine proizvodnje.
Kako se troškovi mijenjaju s količinom
| Volumen | Vrsta alata | Grubi trošak dijela | Kamo ide novac |
|---|---|---|---|
| 100 – 500 | Meko/tiskano | $3.00 – $10.00 | 70%+ alata |
| 1K – 5K | Aluminij | $1.50 – $4.00 | 40-50% alata |
| 10K – 50K | čelik P20 | $0.80 – $2.00 | 20-30% alata |
| 100K – 500K | Kaljeni čelik | $0.30 – $1.00 | 10-15% alata |
| 1M+ | Više-otvrdnuto s šupljinama | $0.10 – $0.50 | Ispod 5% alata |
Točka križanja u kojoj injekcijsko prešanje pobjeđuje 3D ispis varira ovisno o geometriji, ali općenito pada između 250 i 2000 jedinica. Na 10 000 dijelova, kalupljenje je obično 5x jeftinije od aditiva za ekvivalentne oblike.
Multi{0}}ekonomija zaslužuje pozornost. Prelaskom s 2-udubljenja na 8-udubljenje može se smanjiti trošak po dijelu za 75% dok se ulaganje u alat povećava samo za 50-70%. Midgard Inc. dokumentirao je svoje rezultate automatizacije sa suradničkim robotima na prešama za brizganje: ROI postignut u otprilike 1500 radnih sati, stope otpada pale su s 10% na 1-2%, a uspjeli su "dvostruko povećati posao s manje od pola radne snage" (universal-robots.com).
Premije-specifične za industriju
Proizvodnja medicinskih uređaja povećava troškove od 25-100% u odnosu na ekvivalentne industrijske dijelove. Samo ISO 13485 certifikat zahtijeva implementaciju od 20.000 do 60.000 USD. Izgradnja čistih prostorija košta 200-1500 USD po kvadratnom metru. Testiranje biokompatibilnosti (ISO 10993) dodaje 3100 do 8000 USD po varijanti uređaja.
Automobilska industrija zahtijeva IATF 16949 certifikaciju po cijeni od 20.000 USD-62.500 USD za troškove implementacije, plus tekući troškovi revizije. Ciljevi kvalitete obično zahtijevaju OEE iznad 85%, stope grešaka ispod 50 ppm i Cpk vrijednosti od minimalno 1,67 za nove procese. Ali automobilske količine opravdavaju ulaganje u alate. U više{12}}milijunskim godišnjim količinama, troškovi po dijelu padaju na 0,08-0,20 USD.
Troškove potrošačke elektronike pokreću tolerancije i kozmetika. Standardna tolerancija (±0,1 mm) je osnovna vrijednost. Prelazak na finu toleranciju (±0,025 mm) otprilike utrostručuje troškove alata. Visok-sjajni SPI A1 površinski slojevi imaju 40-60% veću učinkovitost od mat tekstura D-klase.
Troškovi koji hvataju ljude nespremne
Prijenosi kalupa između proizvodnih partnera rijetko koštaju manje od 5000 USD-15 000 USD nakon što uračunate ponovnu provjeru valjanosti i izmjene. Jedan suradnik na forumu Eng-Tips sažeo je stvarnost: "Premještanje alata JE noćna mora, ne samo za kupce, već i za inženjere. Upravitelji lanca opskrbe misle da to nije velika stvar, ali su stvarno dobri u izvlačenju iz blamefesta koji nastaje kada se alat premjesti da bi se uštedjelo nekoliko novčića, a novi kalupar zahtijeva tisuće dolara za prilagodbu kalupa."
Troškovi postavljanja za sljedeće proizvodne serije obično dosežu 250 USD-750 USD po narudžbi. Promjena materijala, priprema stroja, prvi-provjera artikla. Na programima visoke mješavine s čestim promjenama, troškovi postavljanja mogu zapravo premašiti troškove materijala za manje serije.
Kazne za promjenu boje bole više od očekivanog. Prijelazi iz tamnog-u-svijetlog zahtijevaju značajno čišćenje. Slika 2-4 sata izgubljenog strojnog vremena, ponekad i više.
Proračun 3-5% za odbijene standardne dijelove. Viši za usku toleranciju ili kozmetičke radove. Ovaj faktor otpada rijetko se pojavljuje u početnim citatima, ali izravno utječe na potrošnju materijala.
Što nam je potrebno za točnu ponudu
- 3D CAD datoteke u STEP ili IGES formatuanalizirajmo pravilno geometriju. Nacrtni kutovi, podrezivanja, značajke složenosti. Samo citiranje iz 2D crteža uvodi varijancu od 20-30% jer različiti inženjeri različito tumače dvosmislene poglede.
- Specifikacija materijalavažniji od vrste smole. Klasa, boja, regulatorni zahtjevi kao što su usklađenost s FDA ili UL ocjene plamena, utječu na parametre obrade i strukturu troškova.
- Projekcije godišnje količine i učestalost narudžbiodrediti razine ulaganja u alate. Kupac koji očekuje 10 000 dijelova godišnje u tromjesečnim serijama treba drugačiji alat od onoga koji očekuje 100 000 dijelova u jednoj godišnjoj vožnji.
- Površinska obrada i zahtjevi tolerancijeizravno upravljati složenošću alata. Isto vrijedi i za sekundarne operacije. Montaža, tisak, galvanizacija, bojanje. Navedite ih unaprijed umjesto da ih otkrivate usred-programa.
Kada uspoređujete ponude više dobavljača, tražite raščlambu po stavkama. Alati, materijal, obrada, režije kao zasebne linije. Paketno određivanje cijena otežava optimizaciju, a usporedbu dobavljača gotovo nemoguće.

Završne misli
Pitanje troškova injekcijskog prešanja u konačnici se svodi na sustavnu analizu alata, materijala, učinkovitosti obrade i troškova programa. Sve u ovom članku odražava metodologiju koju zapravo koristimo za ponude kupaca. Ništa teoretski.
Za programe kojima je potrebna detaljna analiza troškova ili konkurentna ponuda, rado ćemo pregledati zahtjeve. Kompleksni dizajni s više-šupljina i komponente s-niskom tolerancijom posebne su prednosti ovdje u ABIS Mouldu, posebno primjene u kojima optimizacija troškova i osiguranje kvalitete moraju koegzistirati.
Vrijedno zapamtiti: najskuplja odluka o injekcijskom prešanju gotovo nikada nije najviša cijena. To je neadekvatan alat koji ne uspijeva pri 200.000 snimaka kada je vaš program zahtijevao 2.000.000. Ili plijesan na moru koja se pokazuje nesposobnom održati dimenzijsku stabilnost.
Bolje unaprijed uložiti na odgovarajući način nego kasnije spašavati problematični program.