









Proces metalnog injekcijskog prešanja
Metalno injekcijsko prešanje (MIM) kombinira fleksibilnost dizajna plastičnog injekcijskog prešanja s vrhunskim mehaničkim svojstvima metala, isporučujući složene, visoko{0}}precizne komponente s neusporedivom učinkovitošću.

20%
Godišnji rast industrije
0,01 mm
Tipična tolerancija preciznosti
10M+
Komponente se proizvode svakodnevno
60%
Smanjenje materijalnog otpada
Pregled brizganja metala
Metalno injekcijsko prešanje (MIM) je-suvremeni proizvodni proces koji kombinira svestranost plastičnog injekcijskog prešanja sa snagom i izdržljivošću metala. Ova inovativna tehnika je revolucionirala proizvodnju malih, složenih metalnih komponenti u raznim industrijama.
Što je MIM?
Metalno brizganje (MIM) precizan je proizvodni proces za proizvodnju metalnih komponenti složenog-oblika. Uključuje miješanje finog metalnog praha s vezivnim materijalom kako bi se formirala sirovina, koja se zatim ubrizgava u šupljinu kalupa.
Povijest MIM-a
Korijeni metalnog injekcijskog prešanja sežu u 1970-e, ali tek je 1990-ih proces dobio komercijalnu snagu. Od tada, napredak u znanosti o materijalima i procesnoj tehnologiji proširio je njegove mogućnosti i primjene.
simulator
Globalno tržište brizganja metala doživljava značajan rast, potaknut potražnjom iz industrija kao što su elektronika, zdravstvo, automobilska i zrakoplovna industrija. Predviđa se da će dosegnuti XX milijardi USD do 20XX., rastući CAGR od XX% od 20XX. do 20XX.
Zašto brizganje metala?
Metalno injekcijsko prešanje nudi jedinstvenu kombinaciju fleksibilnosti dizajna, izbora materijala i isplativosti što ga čini idealnim za proizvodnju malih, složenih dijelova s malim tolerancijama. Premošćuje jaz između tradicionalnih metoda proizvodnje i zahtjeva moderne industrije.
Složene geometrije koje su nemoguće ili skupe s drugim metodama
Visoka preciznost i niske tolerancije (obično ±0,3%)
Izvrsna završna obrada površine i konzistencija dimenzija
Širok raspon materijala uključujući nehrđajuće čelike, legure i metale visokih{0}}učinkovitosti
Isplati-za srednje do velike količine proizvodnje

Razumijevanje procesa brizganja metala
Proces MIM kombinira principe brizganja plastike i metalurgije praha za stvaranje složenih metalnih komponenti visoke preciznosti i izvrsnih mehaničkih svojstava.
1. Priprema sirovine
Proces počinje stvaranjem homogene sirovine miješanjem finog metalnog praha (obično veličine 1-20 mikrona) sa sustavom termoplastičnog veziva. Vezivo osigurava karakteristike protoka potrebne za injekcijsko prešanje dok zadržava oblik komponente tijekom naknadne obrade.

2. Injekcijsko prešanje

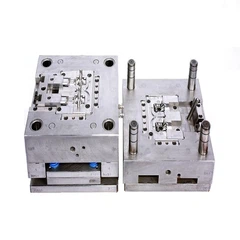
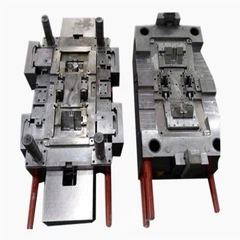
Sirovina se zagrijava do rastaljenog stanja i ubrizgava u precizno{0}}obrađenu šupljinu kalupa pod visokim pritiskom. Kalup, obično izrađen od alatnog čelika, dizajniran je za stvaranje željenog oblika konačne komponente. Nakon ubrizgavanja, kalup se hladi, a oblikovani dio, poznat kao "zeleni dio", se izbacuje.
Zeleni dio se podvrgava postupku odvezivanja kako bi se uklonila većina vezivnog materijala. To se obično postiže pomoću toplinskih, katalitičkih ili-otapala. Odvezani dio, koji se naziva "smeđi dio", zadržava svoj oblik, ali je porozan i krhak, pa zahtijeva pažljivo rukovanje.

4. Sinteriranje

Smeđi dio sinterira se u peći s kontroliranom atmosferom na visokim temperaturama (obično 1200-1400 stupnjeva). Tijekom sinteriranja, čestice metala se spajaju, eliminirajući poroznost i postižući gotovo-punu gustoću. To rezultira značajnim smanjenjem volumena (obično 15-20%) i poboljšava mehanička svojstva komponente do razina gotovo kovanih.
Nakon sinteriranja, komponente mogu biti podvrgnute sekundarnim operacijama kao što jetoplinska obradaza povećanje tvrdoće i čvrstoće, završnu obradu (npr. oplata, poliranje ili premazivanje) za poboljšanje otpornosti na koroziju ili estetiku, i preciznu strojnu obradu za postizanje strožih tolerancija ili dodavanje značajki koje nisu izvedive tijekom kalupljenja.

MIM dijagram toka procesa
Odabir materijala
sirovina
Injekcija
Odvajanje i sinteriranje
Završna komponenta
Materijali koji se koriste u injekcijskom prešanju metala
Metalno injekcijsko prešanje podržava širok raspon materijala, od kojih svaki nudi jedinstvena svojstva za ispunjavanje različitih zahtjeva primjene.

Nehrđajući čelici
Materijali koji se najčešće koriste u MIM-u, nehrđajući čelici, nude izvrsnu ponuduotpornost na koroziju, visoka čvrstoća i dobra duktilnost. Uobičajene ocjene uključuju 316L, 17-4PH i 420.
Otpornost na koroziju
Snaga
trošak

Nisko{0}}legirani čelici
Ovi materijali pružaju visoku čvrstoću i tvrdoću, što ih čini prikladnima za primjene koje zahtijevaju otpornost na habanje. Primjeri uključuju 4140, 4340 i 8620.
Snaga
Otpornost na trošenje
Obradivost

Alatni čelici
Idealni za -aplikacije i alate visoke čvrstoće, alatni čelici kao što su D2, H13 i M2 nude iznimnu tvrdoću, otpornost na habanje i toplinu.
Tvrdoća
Otpornost na toplinu
trošak

Titanij
Legure titana, kao što je Ti-6Al-4V, pružaju izvrstan omjer čvrstoće i težine i vrhunsku otpornost na koroziju, što ih čini idealnim za primjenu u zrakoplovstvu i medicini.
Snaga-do-Težine
Otpornost na koroziju
trošak

Volframove legure
Teške legure volframa nude visoku gustoću, izvrsna svojstva zaštite od zračenja i dobru mehaničku čvrstoću, što ih čini prikladnima za primjenu u zrakoplovstvu i obrani.
Gustoća
Zaštita od zračenja
Obradivost

Kovar
Kovar, legura željeza-nikla-kobalta, pokazuje nizak koeficijent toplinskog širenja, što ga čini idealnim za primjene koje zahtijevaju toplinsku kompatibilnost sa staklom ili keramikom.
Toplinska ekspanzija
Električna vodljivost
Prijave
Vodič za odabir materijala
Odabir pravog materijala za vaš projekt brizganja metala ključan je za postizanje željene učinkovitosti i -isplativosti. Razmotrite sljedeće čimbenike:
Ključna svojstva materijala
Snaga i tvrdoća:Potreban za strukturne komponente i-dijelove otporne na habanje
Otpornost na koroziju:Neophodan za primjenu u teškim uvjetima
Otpornost na toplinu:Kritično za aplikacije na visokim-temperaturama
Magnetska svojstva:Važno za elektromagnetske komponente
Biokompatibilnost:Neophodan za medicinske i stomatološke primjene
Gustoća:Utječe na težinu i funkcionalnost komponente
Razmatranje troškova materijala
Trošak sirovina:Široko varira ovisno o sastavu legure
Složenost obrade:Neki materijali zahtijevaju posebnu opremu
Zahtjevi naknadne-obrade:Dodatni tretmani povećavaju cijenu
Razmatranja volumena:Trošak materijala po dijelu smanjuje se s većim količinama
Dostupnost:Specijalne legure mogu imati duže vrijeme isporuke
Primjene metalnog injekcijskog prešanja
Metalno injekcijsko prešanje (MIM) koristi se u širokom rasponu industrija za proizvodnju složenih, visoko{0}}komponenti s preciznošću i učinkovitošću.

Medicinski uređaji
MIM se široko koristi u medicinskoj industriji za proizvodnju preciznih komponenti kao što su kirurški instrumenti, zubni implantati, ortopedski uređaji i sustavi za isporuku lijekova. Biokompatibilni materijali poput titana i nehrđajućeg čelika osiguravaju sigurnost i pouzdanost.
Kirurški alati
Zubni implantati
Ortopedski uređaji

Elektronika
Elektronička industrija ima koristi od MIM-ove sposobnosti da proizvodi male, složene komponente s malim tolerancijama. Primjene uključuju konektore, senzore, aktuatore, hladnjake i elektromagnetsku zaštitu.
Priključci
Senzori
Zaštita

Automobilizam
U automobilskom sektoru, MIM se koristi za proizvodnju komponenti kao što su dijelovi prijenosa, sustavi za ubrizgavanje goriva, komponente paljenja i sigurnosne značajke. Njegova sposobnost stvaranja složenih oblika smanjuje korake sastavljanja i težinu.
Dijelovi prijenosa
Sustav goriva
Sigurnosne komponente

Aerospace
Primjena MIM-a u zrakoplovstvu uključuje komponente za motore, letjelice i sustave avionike. Visokotemperaturne-legure i titan obično se koriste za ispunjavanje zahtjevnih zahtjeva industrije za čvrstoćom, izdržljivošću i smanjenjem težine.
Komponente motora
Avionika
Strukturni dijelovi

Vatreno oružje
Industrija vatrenog oružja oslanja se na MIM za proizvodnju malih, složenih dijelova kao što su okidači, čekići, spremnici i nišani. MIM omogućuje integraciju višestrukih funkcija u jednu komponentu, poboljšavajući performanse i smanjujući troškove.
Okidači
Dijelovi časopisa
Znamenitosti

Proizvodi široke potrošnje
U robi široke potrošnje, MIM se koristi za izradu visoko-kvalitetnih, složenih komponenti za satove, nakit, alate i sportsku opremu. Omogućuje izradu detaljnih dizajna s izvrsnom završnom obradom površine i svojstvima materijala.
Komponente sata
Nakit
Alati
Studije slučaja: MIM na djelu

Inovacija medicinskih instrumenata
Zamjena CNC obrade s MIM-om
Vodeći proizvođač medicinskih uređaja trebao je složenu,-preciznu komponentu za kirurški instrument. Izvorni CNC proces obrade bio je skup i dugotrajan-, s uskim tolerancijama koje se pokazalo izazovnim za dosljedno postizanje.
Ključni rezultati:
Smanjeni troškovi proizvodnje za 45%
Skraćeno vrijeme isporuke s 12 tjedana na 4 tjedna
Postignute su strože tolerancije i poboljšana konzistencija
Eliminirane sekundarne operacije kroz proizvodnju skoro-net-oblika

Minijaturizirana elektronička komponenta
Omogućivanje dizajna uređaja sljedeće-generacije
Tvrtka potrošačke elektronike zahtijevala je sićušnu, složenu komponentu sa zamršenim unutarnjim značajkama za novi nosivi uređaj. Tradicionalne metode proizvodnje nisu mogle proizvesti potrebnu geometriju s potrebnom preciznošću i svojstvima materijala.
Ključni rezultati:
Uspješno proizvedena složena geometrija nemoguća s CNC-om
Održavane stroge tolerancije od ±0,01 mm
Svojstva materijala ispunjavaju zahtjeve elektromagnetske zaštite
Troškovi proizvodnje smanjeni za 38% u usporedbi s alternativnim metodama
Prednosti brizganja metala
Metalno injekcijsko prešanje (MIM) nudi brojne prednosti u odnosu na tradicionalne metode proizvodnje, što ga čini preferiranim izborom za mnoge industrije.
Fleksibilnost dizajna
MIM omogućuje proizvodnju složenih geometrija koje su nemoguće ili tro-previsoke s tradicionalnim metodama. Može stvoriti dijelove s udubljenjima, tankim zidovima, unutarnjim značajkama i zamršenim detaljima u jednom koraku.
Smanjeni koraci montaže
MIM omogućuje integraciju više značajki u jednu komponentu, eliminirajući potrebu za sastavljanjem više dijelova. To smanjuje vrijeme proizvodnje, troškove rada i potencijalne točke kvara.
Visoka preciznost
MIM pruža iznimnu dimenzijsku točnost s tolerancijama koje se obično kreću od ±0,3% do ±0,5%, što se može dodatno poboljšati sekundarnim operacijama. To ga čini prikladnim za primjene koje zahtijevaju niske tolerancije.
Materijalna učinkovitost
Dok su troškovi alata za MIM viši od nekih tradicionalnih metoda, cijena po-dijelu značajno se smanjuje s većim količinama proizvodnje. To MIM čini ekonomičnim izborom za srednje do-velike proizvodne serije.
Svestranost materijala
MIM podržava širok raspon materijala, uključujući nehrđajuće čelike, nisko-legirane čelike, alatne čelike, legure na bazi nikla-, titan i još mnogo toga. To dizajnerima omogućuje odabir optimalnog materijala za njihove specifične zahtjeve primjene.
Isplati-za srednje do velike količine
Dok su troškovi alata za MIM viši od nekih tradicionalnih metoda, cijena po-dijelu značajno se smanjuje s većim količinama proizvodnje. To MIM čini ekonomičnim izborom za srednje do-velike proizvodne serije.
Vrhunska mehanička svojstva
MIM dijelovi pokazuju izvrsna mehanička svojstva usporediva s kovanim materijalima. Fini prah koji se koristi u procesu rezultira homogenom mikrostrukturom, osiguravajući visoku čvrstoću, tvrdoću i otpornost na zamor.
Izvrsna završna obrada površine
MIM dijelovi obično imaju glatku završnu obradu (Ra 1,6-3,2 μm) izravno iz kalupa, smanjujući ili eliminirajući potrebu za dodatnim završnim operacijama. To rezultira kraćim rokovima isporuke i nižim troškovima.
MIM u odnosu na tradicionalne metode proizvodnje
| Kriteriji | Brizganje metala (MIM) | CNC obrada | Investicijski lijev | Kovanje |
|---|---|---|---|---|
| Složenost | Moguće vrlo složene geometrije | Ograničeno pristupom alatu | Umjerena složenost | Jednostavni do umjereni oblici |
| Tolerancija | ±0,3% do ±0,5% | ±0,05% do ±0,1% | ±0,5% do ±1% | ±1% do ±2% |
| Površinska obrada | Izvrsno (Ra 1,6-3,2 μm) | Izvrsno (Ra 0,4-1,6 μm) | Dobro (Ra 3,2-6,3 μm) | Umjereno (Ra 6,3-12,5 μm) |
| Mogućnosti materijala | Širok asortiman uključujući nehrđajući čelik, titan, legure | Gotovo bilo koji metal | Većina metala, ali ograničeno na legure koje se mogu lijevati | Nodularni metali i legure |
| Opseg proizvodnje | Optimalno za 10,000+ dijelova | Niske do srednje količine | Srednje do velike količine | Visoke količine |
| Trošak alata | Visoko (5000$-20000$) | Niska do umjerena | Umjereno do visoko | Vrlo visoko |
| Veličina dijela | Mala do srednja (obično < 100 g) | Nema praktičnog ograničenja | Mala do vrlo velika | Mala do vrlo velika |
| Vrijeme isporuke | 4-8 tjedana (uključujući alat) | 1-4 tjedna | 4-12 tjedana | 6-16 tjedana |
| Tipične primjene | Medicinski uređaji, elektronika, vatreno oružje, automobilske komponente | Prototipovi, prilagođeni dijelovi, mala{0}}serija proizvodnje | Zrakoplovne komponente, nakit, dijelovi strojeva | Automobilski dijelovi, ručni alati, strukturne komponente |
Smjernice dizajna za injekcijsko prešanje metala
Učinkovit dizajn ključan je za maksimiziranje prednosti brizganja metala (MIM). Slijeđenje ovih smjernica pomoći će osigurati uspješnu proizvodnju visoko-kvalitetnih komponenti.
Debljina stijenke
Težite ravnomjernoj debljini stjenke kako biste izbjegli probleme sa savijanjem i skupljanjem tijekom sinteriranja
Tipični raspon debljine stijenke: 0,5 mm do 6 mm
Minimalna preporučena debljina stijenke: 0,3 mm za male komponente
Postupni prijelazi između različitih debljina stijenki
Rupe i igle
Minimalni promjer rupe: 0,3 mm (preporučuje se 0,5 mm za najbolje rezultate)
Maksimalna dubina rupe: 4 puta veći promjer za slijepe rupe, 8 puta veći promjer za prolazne rupe
Razmak-do-centra između rupa: najmanje 1,5 puta veći od promjera rupe
Izbjegavajte ekscentrične rupe; poželjne su koncentrične rupe
Kutovi nacrta
Ugradite kutove propuha od najmanje 0,5 stupnjeva do 1 stupnja na okomite stijenke kako biste olakšali izbacivanje iz kalupa
Za dublje elemente mogu biti potrebni veći kutovi gaza (2 stupnja ili više).
Unutarnje značajke mogu zahtijevati malo veće kutove gaza od vanjskih značajki
Podrezivanja
Jednostavni podrezi mogu se prilagoditi kliznim umetcima u kalupu
Izbjegavajte složene ili duboke podreze jer povećavaju troškove alata
Unutarnji podrezi su veći izazov i mogu zahtijevati sekundarne operacije
Radijusi i fileti
Koristite velike radijuse (minimalno 0,3 mm) na svim unutarnjim kutovima kako biste smanjili koncentraciju naprezanja
Vanjski kutovi mogu imati manje radijuse ili oštre rubove
Radijusi ispuna trebaju biti najmanje 0,5 puta veći od debljine susjedne stijenke
niti
Minimalna veličina navoja: M1.6 ili #2-56 (inča)
Vanjski navoji se lakše oblikuju od unutarnjih navoja
Razmotrite korištenje umetaka ili sekundarnih navoja za kritične navoje
Maksimalna duljina navoja: 3 puta promjer navoja

Optimizacija dizajna za MIM
Optimiziranje vašeg dizajna za brizganje metala (MIM) može značajno poboljšati kvalitetu dijelova, smanjiti troškove i skratiti vrijeme isporuke. Evo nekih ključnih razmatranja:
Integracija dizajna
Kombinirajte više dijelova u jednu MIM komponentu kako biste eliminirali korake sastavljanja
Integrirajte značajke poput izbočina, rebara i rupa izravno u dizajn
Odabir materijala
Odaberite materijale na temelju mehaničkih svojstava, otpornosti na koroziju i cijene
Razmotrite tretmane nakon-sinteriranja kao što su toplinska obrada ili oplata
Upravljanje tolerancijom
Tolerancije navedite samo tamo gdje je potrebno kako biste izbjegli nepotrebne troškove
Radite sa svojim dobavljačem MIM-a kako biste razumjeli moguće tolerancije
Kontrola kvaliteteu brizganju metala
Osiguravanje najviših standarda kvalitete ključno je za brizganje metala (MIM) kako bi se zadovoljili zahtjevni zahtjevi raznih industrija.
Inspekcija sirovina
Analiza veličine čestica kako bi se osiguralo da prah zadovoljava specificirane zahtjeve
Provjera kemijskog sastava pomoću spektroskopije
Ispitivanje sipkosti i gustoće sirovine
Analiza sadržaja vlage za sprječavanje nedostataka
Sustavi upravljanja kvalitetom
ISO 9001 certifikat za upravljanje kvalitetom
ISO 13485 za proizvodnju medicinskih uređaja
IATF 16949 za automobilsku primjenu
AS9100 za zrakoplovne komponente
U-nadzoru procesa
Praćenje parametara brizganja- u stvarnom vremenu (temperatura, tlak, vrijeme ciklusa)
Kontrola procesa uklanjanja veziva kako bi se osiguralo potpuno uklanjanje veziva
Profiliranje temperature sinteriranja i kontrola atmosfere
Provjere dimenzija tijekom proizvodnje pomoću automatiziranih sustava
Uobičajeni nedostaci i rješenja
Savijanje:Podesite ujednačenost debljine stijenke i parametre sinteriranja
Pukotine:Optimizirajte ciklus uklanjanja veziva i smanjite toplinska opterećenja
Poroznost:Poboljšajte gustoću pakiranja praha i uvjete sinteriranja
Površinski nedostaci:Očistite šupljine kalupa i prilagodite parametre ubrizgavanja
Post{0}}testiranje procesa
Provjera dimenzija pomoću CMM-a (stroj za koordinatno mjerenje)
Ispitivanje tvrdoće kako bi se osigurala pravilna toplinska obrada
Analiza mikrostrukture za provjeru kvalitete sinteriranja
Ne{0}}destruktivno ispitivanje (NDT) za površinske i unutarnje nedostatke
Napredne tehnike testiranja
X-rendgenski pregled za unutarnje nedostatke
Ultrazvučno ispitivanje cjelovitosti materijala
CT skeniranje za 3D analizu unutarnje strukture
Ispitivanje korozije za ocjenu otpornosti materijala
Dijagram toka kontrole kvalitete

Sveobuhvatan proces kontrole kvalitete osigurava da svaka komponenta Metal Injection Molding (MIM) zadovoljava najviše standarde. Od pregleda sirovina do testiranja konačnog proizvoda, svaki je korak ključan za isporuku pouzdanih dijelova visokih-učinkovitosti.
Industrijski trendovi u brizganju metala
Industrija brizganja metala (MIM) kontinuirano se razvija, potaknuta tehnološkim napretkom, inovacijama materijala i širenjem područja primjene.
Materijalne inovacije
Razvoj novih materijala i sustava legura, uključujući visoko{0}}nehrđajuće čelike, legure titana i kompozite, proširuje mogućnosti MIM-a i omogućuje primjenu u zahtjevnijim okruženjima.
Lagani materijali za zrakoplovstvo i automobilsku industriju
Visoko{0}}legure za konstrukcijske komponente
Biokompatibilni materijali zamedicinski uređaji
Optimizacija procesa
Napredak u tehnologijama kontrole procesa, automatizacije i simulacije poboljšava učinkovitost, smanjuje troškove i poboljšava kvalitetu dijelova u MIM proizvodnji.
Su-nadzor i povratne informacije u stvarnom vremenu
Automatizirani procesi odvajanja i sinteriranja
Digitalna twin tehnologija za optimizaciju procesa
Proširivanje aplikacija
MIM pronalazi nove primjene u industrijama u nastajanju kao što su električna vozila, obnovljivi izvori energije, robotika i potrošačka elektronika, potaknut svojom sposobnošću proizvodnje složenih visoko-preciznih komponenti.
Komponente za EV baterijske sustave
Strukturni dijelovi za dronove i robotiku
Mikro-komponente za nosive uređaje
Održivost u MIM-u
Industrija MIM sve je više usmjerena na održivost, uz napore da se smanji otpad, potrošnja energije i utjecaj na okoliš.
Učinkovitost materijala:MIM-ov postupak gotovo-neto-oblika smanjuje gubitak materijala u usporedbi sa subtraktivnim metodama proizvodnje
Inicijative za recikliranje:Recikliranje metalnog praha i otpadnih materijala smanjuje potrošnju resursa
Energetska optimizacija:Napredne tehnologije sinteriranja i kontrole procesa smanjuju potrošnju energije
Zeleni materijali:Razvoj ekoloških-veznih sustava i biorazgradivih materijala
Integracija s aditivnom proizvodnjom
Kombinacija brizganja metala s aditivnom proizvodnjom (3D ispis) stvara nove mogućnosti za brzu izradu prototipa i prilagođenu proizvodnju.
Rapid Tooling:3D tiskani kalupi za bržu izradu prototipa i malu{1}}produkciju
Hibridni procesi:Kombinacija MIM-a i 3D ispisa za složene geometrije
Prilagodba:Dodatna proizvodnja za personalizirane MIM komponente
Razvoj materijala:Istraživanje novih materijala za kombinirane procese
Buduća perspektiva za brizganje metala
Budućnost brizganja metala (MIM) izgleda obećavajuće, s očekivanim kontinuiranim rastom u raznim industrijama. Ključni čimbenici koji pokreću ovaj rast uključuju:
Širenje tržišta
Sve veća primjena u industrijama u nastajanju kao što su električna vozila, obnovljiva energija i medicinska tehnologija.
Tehnološki napredak
Stalna poboljšanja materijala, kontrole procesa i automatizacije, što dovodi do više kvalitete i učinkovitosti.
Globalizacija
Rastuća potražnja u gospodarstvima u razvoju i širenje MIM mogućnosti diljem svijeta.
Integracija s drugim tehnologijama
Kombinacija MIM-a s aditivnom proizvodnjom, IoT-om i umjetnom inteligencijom za poboljšane mogućnosti i rješenja za pametnu proizvodnju.
Kvaliteta i certifikacija
Sve veći fokus na sustave upravljanja kvalitetom i certifikacije kako bi se zadovoljili industrijski standardi.
Održivost
Razvoj održivijih procesa i materijala za smanjenje utjecaja na okoliš.
FAQ

1. Segregacija sirovine
Problem:Ne-jednolika raspodjela metalnog praha i veziva tijekom ubrizgavanja, što dovodi do varijacija gustoće i nedostataka u konačnom dijelu.
rješenja:
Optimizirajte parametre miješanja (vrijeme, temperaturu, brzinu) kako biste osigurali homogenu sirovinu
Upotrijebite odgovarajuću raspodjelu veličine čestica praha kako biste smanjili razdvajanje
Kontrolirajte brzinu i tlak ubrizgavanja kako biste održali ravnomjeran protok
Provedite odgovarajuće postupke skladištenja i rukovanja sirovinom kako biste spriječili odvajanje
2. Nepotpuno uklanjanje veza
Problem:Zaostalo vezivo ostaje u dijelu nakon uklanjanja veziva, uzrokujući nedostatke tijekom sinteriranja kao što su nadutost, pucanje ili slabo zgušnjavanje.
rješenja:
Optimizirajte temperaturni profil odvezivanja postupnim brzinama zagrijavanja
Osigurajte odgovarajuće vrijeme odvezivanja i pravilnu kontrolu atmosfere
Koristite katalitička sredstva za uklanjanje veziva kada je to moguće
Uvedite odgovarajuću potporu i pozicioniranje dijela kako biste omogućili potpuno uklanjanje veziva
Pratite napredak oslobađanja vezivanja putem mjerenja gubitka težine
3. Izobličenje i savijanje
Problem:Dijelovi se deformiraju tijekom uklanjanja veziva ili sinteriranja zbog ne-jednolikog skupljanja, zaostalih naprezanja ili neadekvatne potpore.
rješenja:
Dizajnirajte odgovarajuće potporne učvršćenja i postavljače za složene geometrije
Optimizirajte stope grijanja i hlađenja kako biste minimalizirali toplinske gradijente
Kontrolirajte sastav atmosfere i protok kako biste osigurali ujednačene uvjete
Podesite orijentaciju i položaj dijela u peći
Izmijenite dizajn dijela kako biste smanjili koncentracije naprezanja
4. Varijacije gustoće i poroznosti
Problem:Ne-ujednačena distribucija gustoće dovodi do varijacija mehaničkih svojstava i mogućih točaka kvara u konačnoj komponenti.
rješenja:
Optimizirajte parametre brizganja (tlak, temperatura, vrijeme držanja)
Osigurajte pravilan dizajn vrata i sustav vodilica za ravnomjerno punjenje
Kontrolirajte temperaturu i atmosferu sinteriranja kako biste postigli optimalno zgušnjavanje
Koristite odgovarajuće karakteristike praha (veličina čestica, oblik, čistoća)
Provedite odgovarajuće uklanjanje veziva kako biste izbjegli stvaranje pora od ostataka veziva
5. Površinski defekti i hrapavost
Problem:Jadnozavršna obrada površine, uključujući linije protoka, linije zavara ili površinsku poroznost koja utječe na izgled i performanse dijela.
rješenja:
Optimizirajte dizajn kalupa uključujući lokaciju vrata, geometriju klizača i ventilaciju
Kontrolirajte parametre ubrizgavanja (brzina, tlak, temperatura) za glatko punjenje
Osigurajte odgovarajuću završnu obradu površine kalupa i održavanje
Prilagodite reološka svojstva sirovine putem optimizacije vezivnog sustava
Ako je potrebno, primijenite odgovarajuće tehnike post{0}}obrade
6. Netočnost dimenzija
Problem:Konačne dimenzije dijelova odstupaju od specifikacija zbog nepredvidivog ili ne-jednolikog skupljanja tijekom obrade.
rješenja:
Odredite točne faktore skupljanja kroz karakterizaciju procesa
Dizajnirajte alat s odgovarajućom kompenzacijom za skupljanje
Održavajte dosljedne uvjete obrade tijekom cijele proizvodnje
Implementirati statističku kontrolu procesa za praćenje dimenzionalne stabilnosti
Optimizirajte profil sinteriranja kako biste postigli predvidljivo i ravnomjerno skupljanje
Upotrijebite odgovarajuće punjenje praha u sirovinu za kontrolu ponašanja skupljanja