









Uoblikovanje metalaProces se pojavio kao jedna od najkontroverznijih tema moderne proizvodnje ., dok zagovornici tvrde da predstavlja budućnost proizvodnje preciznosti metalne komponente, kritičari postavljaju pitanje je li tehnologija do svojih obećanja ({1}}} Ova sveobuhvatna analiza u njihovom provedbi koji se bave oblikovanjem u vezi s dokazima o dokazima s obzirom na to Operacije .

1. Razumijevanje postupka oblikovanja metala: temelj moderne proizvodnje
Metalni postupak ubrizgavanja (MIM) ⚙️ kombinira fleksibilnost dizajna plastičnog ubrizgavanja s čvrstoćom i integritetom metalurgije praha . Ovaj hibridni pristup omogućuje proizvođačima da proizvode složene geometrije koje bi bile zabranjeno skupe ili nemoguće postići konvencionalnim strojevima {{1}
1.1 Četverostupanjska proizvodna revolucija
Proces oblikovanja metala sastoji se od četiri različite faze, od kojih je svaka kritična za postizanje optimalnih rezultata:
Prva faza: Priprema sirovinaPočetna faza uključuje miješanje finih metalnih prahova s termoplastičnim vezivima za stvaranje homogene sirovine . Ova smjesa obično sadrži 60-65% metalni prah prema volumenu, osiguravajući odgovarajuće karakteristike protoka, istovremeno održavanje strukturne integriteta {}}}
Druga faza: oblikovanje ubrizgavanjaTijekom ove faze, sirovina se zagrijava i ubrizgava u precizne kalupe pod visokim tlakom . Postupak ubrizgavanja metala postiže značajnu dimenzionalnu točnost, s tolerancijama tako tijesnim kao ± 0. 3% nominalne dimenzije.
Treća faza: debanjeProces debljanja uklanja organske vezive termičkim ili kemijskim metodama . Ovaj kritični korak u postupku oblikovanja metala zahtijeva preciznu kontrolu kako bi se spriječilo pucanje ili izobličenje zelenih dijelova .
Četvrta faza: sinteringKonačni stupanj sinteriranja konsolidira metalne čestice pomoću visokotemperaturnog tretmana, obično na 1200-1400 ° C . To transformira smeđi dio u potpuno gustu metalnu komponentu .
| Faza procesa | Temperaturni raspon | Trajanje | Kritični parametri |
|---|---|---|---|
| Priprema sirovina | 150-200 ° C | 2-4 sati | Omjer praška/veziva, miješanje jednoličnosti |
| Ubrizgavanje | 180-250 ° C | 10-60 sekunde | Tlak ubrizgavanja, temperatura kalupa |
| Debarenje | 400-600 ° C | 8-24 sati | Brzina grijanja, kontrola atmosfere |
| Sintering | 1200-1400 ° C | 2-8 sati | Temperaturna ujednačenost, brzina hlađenja |
2. Velika rasprava: Prednosti vs .
2.1 Slučaj postupka oblikovanja metala
Zagovornici postupka oblikovanja metala predstavljaju uvjerljive argumente za njegovo usvajanje:
Argument dizajniranja slobode🔧 Proces oblikovanja metala ubrizgavanja omogućava proizvodnju komponenti s složenim unutarnjim geometrijama, podrezanjima i tankim zidovima koji bi bili nemogući ili izuzetno skupo za stroj . Ova sposobnost omogućava inženjerima da konsolidiraju više dijelova u pojedinačne komponente, smanjujući troškove sastavljanja i poboljšava pouzdanost .
Zahtjev za ekonomsku učinkovitostZa proizvodnju srednje do visoke količine, postupak oblikovanja metala nudi značajne prednosti troškova u odnosu na tradicionalne metode proizvodnje . Uklanjanje sekundarnih operacija obrade i smanjenje materijalnog otpada doprinose ukupnoj uštedi troškova .
Prednost svestranosti materijalaPostupak oblikovanja metalnog ubrizgavanja sadrži širok raspon materijala, uključujući nehrđajuće čelike, čelike alata, legure od titana i specijalne metale . Ova svestranost čini ga prikladnim za različite aplikacije u više industrija .
2.2 Kritička perspektiva: ograničenja i izazovi
Kritičari postupka oblikovanja metala ubrizgavaju nekoliko valjanih briga:
Ograničenje ograničenja veličinePostupak oblikovanja metalnog ubrizgavanja obično je ograničen na komponente težine manje od 250 grama, ograničavajući njegovu primjenu na male, precizne dijelove . Ovo ograničenje isključuje mnoge strukturne komponente iz razmatranja .
Materijalno svojstvo kompromiseNeki tvrde da postupak oblikovanja metala ne može postići ista svojstva materijala kao kovani ili lijevani metali . Prisutnost zaostale poroznosti i potencijalne kontaminacije iz vezivnog sustava mogu ugroziti mehanička svojstva .
Početni zahtjevi za ulaganjePostupak oblikovanja metala zahtijeva značajna ulaganja u specijaliziranu opremu, alat i razvoj procesa . Ova prepreka za unos može biti zabranjena za manje proizvođače .
3. Analiza tehničke performanse: razdvajanje činjenice od fikcije
3.1 Dimenzionalna točnost i završna obrada
Postupak oblikovanja metala dosljedno postiže dimenzionalne tolerancije od ± 0.3-0.5% nominalne dimenzije, usporedive s preciznim obradama . površinskih završnih obrada obično se kreće od 32-63 µIn RA, često eliminirajući potrebu za sekundarnim završnim operacijama {}}
3.2 Usporedba mehaničkih svojstava
| Imovina | Mim dijelovi | Obrađeni dijelovi | Lijevani dijelovi |
|---|---|---|---|
| Zatečna čvrstoća | 85-95% kovanog | 100% | 80-90% |
| Snaga popuštanja | 90-95% kovanog | 100% | 85-90% |
| Produženje | 70-85% kovanog | 100% | 60-80% |
| Gustoća | 96-99% teoretski | 100% | 85-95% |
4. industrijske aplikacije: gdje se postupak oblikovanja metala izvrsnosti
4.1 Priče o uspjehu automobilske industrije
Automobilski sektor prigrlio je postupak oblikovanja metala za proizvodnju komponenti turbopunjača, dijelova sustava goriva i komponente prijenosa . Mogućnost stvaranja složenih unutarnjih kanala za hlađenje i preciznih geometrija pokazala se nevaljanim u ispunjavanju strogih zahtjeva za izvedbom .
4.2 Proizvodnja medicinskih proizvoda
U medicinskim primjenama postupak oblikovanja metala omogućuje proizvodnju kirurških instrumenata, ortodontskih zagrada i komponenti implantata s izuzetnom preciznošću i biokompatibilnošću . Sposobnost procesa da održava uske tolerancije, a pritom je postizanje složenih geometrija u ovom sektoru .
4.3 Integracija potrošačke elektronike
Trend minijaturizacije u potrošačkoj elektronici stvorio je savršene uvjete za usvajanje procesa ubrizgavanja metala . komponente kao što su moduli kamere pametnih telefona, slučajevi za gledanje i kućišta priključaka imaju koristi od preciznosti i isplativosti procesa .
| Sektor industrije | Primarna primjena | Ključne prednosti |
|---|---|---|
| Automobilski | Komponente turbopunjača, mlaznice za gorivo | Smanjenje težine, složene geometrije |
| Medicinski | Kirurški instrumenti, implantati | Biokompatibilnost, preciznost |
| Elektronika | Konektori, kućišta | Minijaturizacija, isplativost |
| Zrakoplovstvo | Zagrade, pričvršćivači | Svojstva materijala, ušteda težine |
5. Optimizacija procesa: maksimiziranje učinkovitosti postupka lijevanja metala
5.1 Strategije formulacije sirovina
Uspješna implementacija postupka oblikovanja metalnog ubrizgavanja zahtijeva pažljivu pozornost na sastav sirovine . Karakteristike praha, uključujući raspodjelu veličine čestica, morfologiju i površinu, značajno utjecaj svojstva protoka i krajnje kvalitete dijela .}
Optimizacija veličine česticaIstraživanje pokazuje da upotreba praška sa srednjom veličinom čestica 8-12 µm pruža optimalnu ravnotežu između karakteristika protoka i sinterirane gustoće . fini pudini poboljšavaju završnu obradu površine, ali mogu uzrokovati poteškoće s protokom, dok grubi prašak smanjuje sinteriranu gustoću .
Odabir sustava vezivnog sustavaIzbor sustava veziva ⚡ u postupku oblikovanja metala utječe i na karakteristike obrade i svojstva konačnog dijela . Veziva topiva u vodi nude prednosti u okolišu, ali mogu zahtijevati modificiranu opremu za obradu .}
5.2 Razmatranja dizajna kalupa
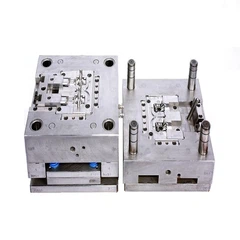
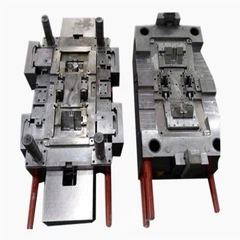
Učinkovit dizajn kalupa presudan je za uspješnu implementaciju procesa oblikovanja metala . lokaciju vrata, dizajn trkača i konfiguracija sustava hlađenja sve utjecaj kvalitete i učinkovitosti proizvodnje .
Optimizacija dizajna vrataPravilno dimenzioniranje kapije osigurava potpunu punjenje plijesni uz minimiziranje oštećenja izazvanih protokom . Omjer volumena vrata-dijela treba se obično održavati na 0.5-1.0% za optimalne rezultate .
Dizajn sustava hlađenjaUjednačeno hlađenje je neophodno u postupku oblikovanja metala kako bi se spriječilo varijaciju ratne stranice i dimenzionalne varijacije . Napredni dizajni kanala za hlađenje, uključujući konformno hlađenje, mogu značajno poboljšati kvalitetu dijela i vremena ciklusa .
6. protokoli za kontrolu i testiranje kvalitete
6.1 Nadgledanje u procesu
Suvremeni procesi za ubrizgavanje metala koriste sofisticirane sustave za nadzor kako bi se osigurala konzistentna kvaliteta . mjerenje tlaka u ubrizgavanju u stvarnom vremenu, temperaturnih profila i dimenzija dijelova omogućava neposredna podešavanja procesa .
Provedba statističke kontrole procesaProvedba statističke kontrole procesa (SPC) u operacijama procesa oblikovanja metala pruža rano upozorenje o varijacijama procesa . kontrolne karte za kritične parametre pomažu u održavanju konzistentne kvalitete uz smanjenje brzine otpada .
6.2 Konačni inspekcija dijela
Sveobuhvatni protokoli za ispitivanje osiguravaju da komponente procesa oblikovanja metala ubrizgavaju sve specifikacije . Uobičajene metode inspekcije uključuju dimenzionalno mjerenje, testiranje gustoće i procjenu mehaničkog svojstva .
7. Ekonomska analiza: pravi trošak postupka oblikovanja metala
7.1 Analiza prekida
Postupak oblikovanja metalnog ubrizgavanja obično postaje ekonomski održiv u količini proizvodnje većim od 10, 000 dijelove godišnje . Ovaj prag varira ovisno o složenosti dijela, odabiru materijala i alternativnim metodama proizvodnje .
Razmatranja troškova alataPočetni troškovi alata za postupak oblikovanja ubrizgavanja metala mogu se kretati od 50 USD, {000 do 500 USD, 000, ovisno o složenosti dijela i zahtjevima za volumen proizvodnje ., alati za život obično prelazi 1 milijuna ciklusa, amortizacijski troškovi u odnosu na velike proizvodnje .
7,2 Ukupni troškovi vlasništva
Sveobuhvatna ekonomska analiza postupka oblikovanja metala mora uzeti u obzir sve troškove životnog ciklusa, uključujući troškove materijala, troškove obrade, kontrolu kvalitete i potencijalne uštede od dijelova konsolidacije .
8. Budući razvoj i trendovi u nastajanju
8.1 Integracija naprednih materijala
Postupak oblikovanja metalnih ubrizgavanja i dalje se razvija uvođenjem novih materijala, uključujući metalne matrične kompozite, reaktivne metale i specijalizirane legure . Ovi razvojni razvoj proširuju primjenjivost procesa na zahtjevnije aplikacije .
8.2 Automatizacija procesa i industrija 4.0
Integracija umjetne inteligencije i strojnog učenja u sustavi za kontrolu liječenja metala ubrizgavanja obećava poboljšati konzistenciju kvalitete uz smanjenje troškova proizvodnje . Prediktivno održavanje i automatizirani sustavi za kontrolu kvalitete postaju standardne značajke .
Presuda o postupku oblikovanja metala
Nakon ispitivanja dokaza s obje strane rasprave, postupak oblikovanja metala, pojavljuje se kao vrijedna proizvodna tehnologija sa specifičnim aplikacijskim nišama ., iako možda nije prikladna za sve scenarije proizvodnje, njegova jedinstvena kombinacija fleksibilnosti dizajna, svojstava materijala i troškova i učinkovitosti {{2
Ključ uspješne implementacije nalazi se u razumijevanju ograničenja procesa i optimizaciji aplikacija u skladu s tim . kada se pravilno primijeni, postupak oblikovanja metala donosi izuzetnu vrijednost kroz konsolidaciju dijela, uštedu materijala i slobodu dizajna da tradicionalne metode proizvodnje ne mogu odgovarati .
Za proizvođače koji razmišljaju o usvajanju postupka oblikovanja metala, pažljiva procjena zahtjeva dijelova, količina proizvodnje i ekonomskih čimbenika je neophodno . Kontinuirana evolucija tehnologije i proširivanje materijalnih opcija sugeriraju da će njegova uloga u modernoj proizvodnji samo rasti u važnosti .
Rječnik pojmova
¹Sirovina: Homogena mješavina metalnog praha i termoplastičnog veziva koja se koristi kao sirovina u postupku oblikovanja metala .
²Zeleni dijelovi: Komponente u njihovom stanju prepunom prije debanja i sinteriranja, koje sadrže i metalni prah i vezivni materijal .
³ "Smeđi dijelovi: Debound komponente koje su uklonile vezivo, ali još uvijek nisu sinterirane na punu gustoću .
⁴ Vezivni sustav: Termoplastični materijal koji se koristi za pružanje karakteristika protoka metalnom prahu tijekom faze oblikovanja ubrizgavanja .
Uobičajeni problemi i rješenja u industriji
Problem 1: Nepotpuno punjenje kalupa
Izdati: Dijelovi koji prikazuju kratke pucnjeve ili nepotpune geometrije tijekom postupka oblikovanja metala .
Otopina: Povećajte tlak ubrizgavanja za 10-15%, optimizirajte mjesto kapije kako biste osigurali uravnoteženi protok i provjerili temperaturu kalupa unutar određenog raspona (180-250} ° C) . razmotrite povećanje punjenja praha ako karakteristike protoka ostaju loše . provedbeni protok i optimizirani kapituri i optimizirani za protok i provedbe
Problem 2: Dimenzionalna varijacija
Izdati: Dijelovi koji pokazuju dimenzijske nedosljednosti izvan prihvatljivih tolerancija .
Otopina: Implementirajte Statistički nadzor nad kontrolom procesa za tlak ubrizgavanja, temperaturu i vrijeme ciklusa . Provjerite sustav hlađenja kalupa pruža jednoliku raspodjelu temperature . provjerite je li degradacija veziva i zamijenila sirovina ako je potrebno . uspostavljanje pravilnih debelirajućih u cijeloj stopi i održavanja procesa @
Problem 3: Pucanje tijekom debanja
Izdati: Dijelovi koji razvijaju pukotine ili izobličenje tijekom faze uklanjanja veziva .
Otopina: Smanjite stopu grijanja tijekom raspada na 1-2 ° C/minutu, osigurajte odgovarajuću podršku tijekom obrade i provjerite kontrolu atmosfere sprječava oksidaciju . razmotrite modificiranje dizajna dijela kako bi se uklonili točke koncentracije stresa ., implementirajući postupak decinde {4-a {{{{
Problem 4: Loša površinska završna obrada
Izdati: Dijelovi koji pokazuju grube površine ili vidljive nedostatke nakon sinteriranja .
Otopina: Optimizirajte raspodjelu veličine čestica u prahu ({8-12 µm srednja), poboljšati završnu obradu kalupa na kvalitetu zrcala i prilagodite parametre ubrizgavanja za uklanjanje zavarivanja . provjera sinteriranja atmosfera sprječava oksidaciju i razmotriti kompoziciju nakon obrade.
Problem 5: Niska gustoća sinterirana
Izdati: Dijelovi ne postižući ciljanu gustoću nakon postupka sinteriranja .
Otopina: Povećajte temperaturu sinteriranja prema 25-50 ° C unutar granica materijala, produžite vrijeme zadržavanja na vrhunskoj temperaturi i provjerite kvalitetu praha zadovoljava specifikacije . provjerite kontaminaciju u pripremi sirovine i osigurajte pravilnu kontrolu atmosfere tijekom sinteriranja . razmotrite manju veličinu čestica u prahu pakiranja

Autoritativne reference i daljnje čitanje
Njemački, r . m .(2019) . "Metalurgija praha i čestica obrada materijala ." Metal Powder Industries Federation .
https: // www . mpif . org/publications/publikacije/praškasto-metalurgiju-čestice-materiale-obrade
ASM International(2020.) . "Motalno ubrizgavanje: obrada i aplikacije ." ASM odbor za priručnik .
https: // www . asminternational . org/materijal-resources/online-Databases/-/Journal _ sadržaj/56/10192/06770g/publikacija
Heaney, d . f .(2018) . "Priručnik o oblikovanju metala ." Woodhead Publishing .
https: // www . SciencedIrect . com/book/9780081021187/Priručnik-od-metal-injekcija-molding
Prašak Metalurgija pregleda(2021) . "Napredak u tehnologiji oblikovanja metala ." International Powder Metalurgy Directory .
https: // www . pm-review . com/avansal-metal-injection-molding-technology/
Europska udruga za metalurgiju u prahu(2020.) . "MIM tehnološke smjernice i najbolje prakse ."
https: // www . epma . com/puder-metallurgy-technology/metal-injection-molding
Časopis za proizvodnju znanosti i inženjerstva(2019) . "Optimizacija procesa u oblikovanju metala ." ASME Publications .
https: // asmedigitalCollection . asme . org/proizvođačScience/izdanje
International Journal of Powder Metalurgy(2021) . "Nedavni razvoj u MIM obradi ." APMI International .
https: // www . pudermetallurgy . org/publications/International-Journal-Powder-Metallurgy
ReferenceUsluge oblikovanja metala