









Što su klinovi?
Imate problem s poravnavanjem kalupa koji stalno uzrokuje bljesak na vašim dijelovima? Devet puta od deset, netko je previdio klinove.
Vidio sam kako inženjeri provode tjedne otklanjajući kvarove ubrizgavanja, a pravi krivac su bili istrošeni-zatični klinovi koje se nitko nije sjetio provjeriti. Ove male cilindrične šipke ne dobivaju poštovanje koje zaslužuju-sve dok ne zakažu i cijela vaša proizvodna linija se zaustavi.
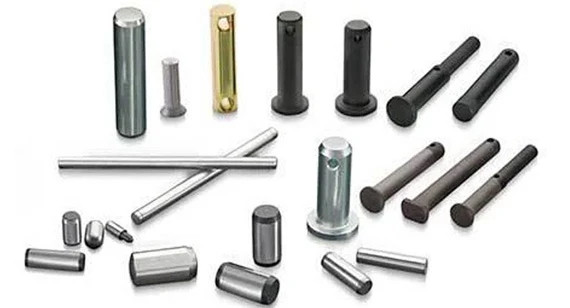
Osnovna ideja iza klinova
Zatik je u osnovi precizna-brušena cilindrična šipka koja zaključava dvije ili više komponenti u točnom poravnanju. U proizvodnji kalupa oni sprječavaju pomicanje vaših šupljina i polovica jezgre tijekom brutalnih sila ubrizgavanja-govorimo o stotinama tona steznog pritiska koji pokušava pogurati stvari.
Evo što većini pridošlica nedostaje:klinovi zapravo nisu spojni elementi. Vijci drže vaš kalup zajedno. Klinovi govore tim polovicama kalupa gdje točno trebaju sjediti. Razlika je bitna jer utječe na to kako specificirate tolerancije i dosjede.
Temeljno načelo dolazi iz osnova strojarstva-ograničavanjem stupnjeva slobode. Jedan okrugli klin u okrugloj rupi eliminira kretanje u dva smjera (mislite na X i Y na vašem radnom stolu). Dodajte drugu iglu i ubili ste slobodu rotacije. To je razlog zašto većina postavljanja kalupa koristi dva klina postavljena dijagonalno preko linije razdvajanja.
Cilindrični protiv suženih: odabir svog borca
Dvije glavne kategorije s kojima ćete se susresti su cilindrične igle i sužene (konusne) igle, a pogrešan odabir će vas koštati.
Cilindrični klinovi oslanjaju se na smetnje-promjer klina je mikroskopski veći od rupe, tako da ga pritisnete unutra i trenje ga drži zaključanim. ISO 8734 navodi uobičajenu klasu tolerancije m6, što znači da vaša igla može biti bilo gdje od mrtve-na nominalnoj do 0,012 mm veće veličine. Udružite to s rupom H7 i dobit ćete pouzdanu presu koja se neće pomaknuti u normalnim radnim uvjetima.
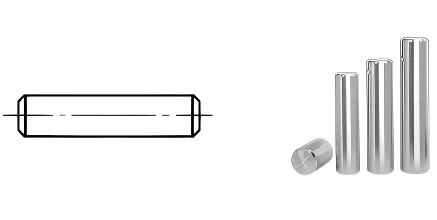
Kvaka? Pritisnite-igle mrze opetovano sastavljanje i rastavljanje. Svaki put kad izvučete jednu i zakucate je natrag, stružete mikroskopske količine materijala s obje površine. Učinite to dovoljno puta i vaše "precizno" pristajanje postat će nemarno.
Tu blistaju sužene igle. Standardni konus 1:50 omogućuje vam izvrsno samo{3}}centriranje tijekom umetanja i-ovo je ključni dio-minimalni gubitak preciznosti čak i nakon desetaka ciklusa sastavljanja. Održavanje-intenzivnih kalupa ili učvršćenja koje je potrebno često rastaviti radi čišćenja gotovo uvijek zahtijevaju konusne igle.
Kompromis? Konusni klinovi zahtijevaju konusne rupe, što znači operacije razvrtanja koje povećavaju troškove i složenost. Za-kalupe velike količine proizvodnje koji se rastavljaju samo svakih nekoliko godina zbog većeg održavanja, cilindrični klinovi imaju ekonomičniji smisao.
Dijamantne igle i problem preko-ograničenja
Evo gdje postaje zanimljivo. Ako ste ikada pokušali poravnati dvije ploče pomoću dvije cilindrične igle i ustanovili da se jednostavno ne spajaju, naišli ste na probleme s toplinskim širenjem. Čelik raste kada je vruć. Kalup koji radi na 80 stupnjeva ima mjerljivo različite dimenzije od istog kalupa na sobnoj temperaturi.
Dvije okrugle igle u okruglim rupama stvaraju ono što inženjeri nazivaju "pre-ograničenim" sustavom. Oba pina žele diktirati položaj, a kada toplinska ekspanzija promijeni razmak između pinova čak i za nekoliko mikrona, nešto mora popustiti. Obično je to "nešto" vaša preciznost poravnanja-ili još gore, vaše igle se pojavljuju na površini dok se stružu.
Rješenje je dijamantna igla (ili reljefna igla, ili ovalna igla-isti koncept, različiti nazivi). Jedna igla ostaje cilindrična kako bi se uspostavio položaj X-Y. Drugi klin ima materijal izbrušen s dvije strane, ostavljajući samo dvije kontaktne točke duž osi koja povezuje oba klina. Ova druga igla upravlja samo rotacijom i lagano "lebdi" kako bi se prilagodila toplinskim promjenama.
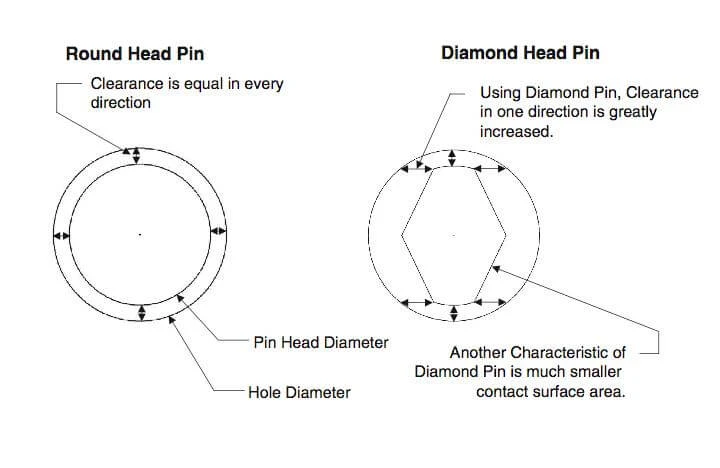
Kada ABIS Mold postavlja precizne kalupe za automobilske klijente, vrlo namjerno određujemo orijentaciju dijamantnog klina-ravne površine moraju biti poravnate okomito na središnju liniju između oba klina. Pogriješite i stvorili ste klimavi nered umjesto samo-kompenzacijskog sustava.
Odabir materijala: što je zapravo važno
Kineski tehnički priručnici navode možda desetak opcija materijala. U praksi obično birate između tri:
Greška koju stalno vidim? Pre-specificiranje materijala. Korištenje kaljenog alatnog čelika posvuda zvuči sigurno dok ne shvatite da su te igle sada tvrđe od vaše baze kalupa i pogodite koja se površina brže troši kada se spoje?
Specifikacije tvrdoće i zašto se 550-650 HV30 pojavljuje posvuda
Prelistajte bilo koju podatkovnu tablicu s tiplama usklađenim sa standardom ISO 8734 i vidjet ćete da je tvrdoća navedena kao 550-650 HV30 (tvrdoća po Vickersu mjerena pri opterećenju od 30 kgf). Ovaj raspon otprilike odgovara 55-58 HRC i predstavlja dobro mjesto za većinu aplikacija alata.
Postaju mekši i igle se deformiraju pod opterećenjem, posebno u blizini rubova rupa gdje se koncentrira stres. Krenite jače i ući ćete u carstvo krhkosti-zatika koje bi mogle lijepo podnijeti kompresiju, ali pucaju pod neočekivanim bočnim opterećenjima tijekom zatvaranja kalupa ako nešto zapne.
Završna obrada površine je važna gotovo jednako kao i tvrdoća. Zatik za uzemljenje na Ra 0,4 μm ili boljem smanjuje trenje tijekom umetanja i minimizira habanje ljepila tijekom rada. Hrapave površine stvaraju porast naprezanja koji nukleiraju pukotine nastale zamorom tijekom milijuna ciklusa.
Instalacija: Getting Press-Fits Right
Najčešći način neuspjeha instalacije nije pogrešna tolerancija-nego nemarna tehnika sastavljanja.
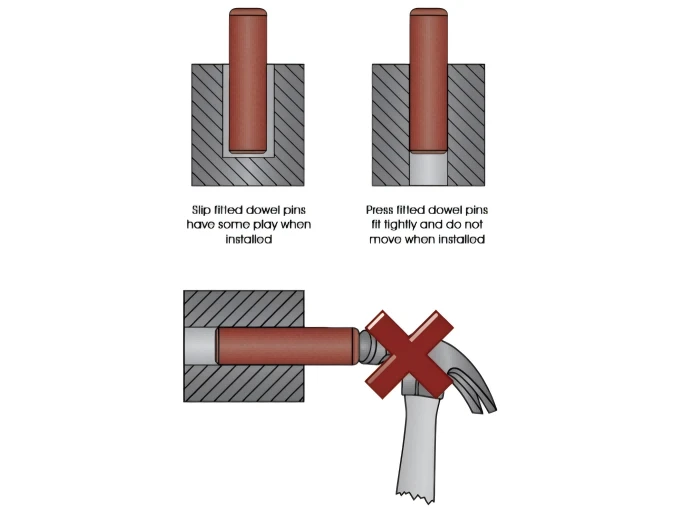
Pritisnite{0}}igle moraju ići ravno. Počnite ih nakrivo i ili ćete zapeti do pola (što zahtijeva nespretno vađenje) ili ćete iskriviti ulaz rupe, stvarajući trajnu pogrešku u poravnanju. Za ručnu ugradnju upotrijebite odvijač s ravnom-licem koji dodiruje cijelu krajnju površinu igle i primijenite silu u skladu s osi rupe.
Hidraulične ili arbor preše daju vrhunske rezultate za proizvodna okruženja. Dosljedna, aksijalna sila proizvodi ponovljivu dubinu umetanja i ne ovisi o vještini operatera. Jedno postrojenje s kojim smo surađivali smanjilo je svoje žalbe-povezane s poravnanjem za 80% samo prelaskom s postavljanja čekića na stacionarnu prešu.
Navojne igle (i unutarnje i vanjske vrste navoja) u potpunosti zaobilaze-problem utiskivanja, ali unose vlastite probleme. Igle s vanjskim{3}}navojem-nikad ne koriste opružne podloške. Kombinacija radijalnog predopterećenja od navoja plus aksijalnog predopterećenja od agresivne podloške stvara koncentraciju naprezanja koja izaziva lomove uslijed zamora. Samo ravne podloške, pravilno zategnute.
Gdje pristaju klinovi na većoj slici poravnanja
Klinovi rade zajedno s drugim sustavima za poravnanje, a ne umjesto njih. Vodeći klinovi (vodilice) i čahure podnose grubo poravnanje i podnose većinu bočnih opterećenja tijekom zatvaranja kalupa. Oni su radni konji. Tiplasti klinovi poboljšavaju to poravnanje do posljednjih nekoliko mikrona i zaključavaju ga na mjestu.
Moderni precizni kalupi često koriste dodatne sustave kao što su konusne blokade ili blokade poravnanja na liniji razdvajanja-posebno za velike kalupe za automobile ili uređaje gdje toplinski gradijenti preko kalupa stvaraju diferencijalnu ekspanziju. Ove pomoćne brave dijele teret preciznosti s klinovima i produžuju ukupni vijek trajanja alata.
Ovdje se primjenjuje načelo lociranja 3-2-1 iz dizajna učvršćenja: tri točke definiraju ravninu, dvije točke definiraju liniju unutar te ravnine, a jedna točka pričvršćuje konačnu poziciju duž te linije. Klinovi obično daju te konačne točke ograničenja nakon što veće referentne točke uspostave osnovnu orijentaciju.
Znakovi da je vašim pribadačama potrebna pažnja
Proizvodni kalupi rijetko katastrofalno pokvare. Oni se postupno razgrađuju na načine koji se manifestiraju kao polagano pogoršanje kvalitete dijelova:
- Sve jače bljeskanje na liniji razdvajanja, čak i uz dosljedne postavke procesa, često ukazuje na istrošenost klinova za vođenje ili klinova koji dopuštaju malu neusklađenost. Izmjerite stvarni razmak kalupa s pipcima-ako vidite suženost na mjestima gdje bi trebale biti paralelne površine, nešto je istrošeno.
- Tragovi svjedočenja ili žuljanja na površinama igle otkrivaju relativno gibanje koje ne bi trebalo postojati. Pritisnite-igle se uopće ne bi trebale pomicati tijekom normalnog rada. Svaki znak habanja znači da je pristajanje olabavljeno ili da bočna opterećenja premašuju ono što klin može izdržati samo zbog trenja.
- Izvan--uzorci istrošenosti na cilindričnim klinovima sugeriraju neusklađenost tijekom ugradnje ili neravnomjerno opterećenje. Ove igle treba zamijeniti, a ne samo očistiti i ponovno postaviti-šteta je učinjena.
Dobar raspored preventivnog održavanja uključuje pregled igle tijekom svakog većeg servisiranja kalupa. Preporučamo mikrometarsko mjerenje promjera igle na više točaka, vizualni pregled pod povećanjem za oštećenja površine i dokumentiranje očitanja tijekom vremena kako bi se uhvatilo postupno trošenje prije nego što postane katastrofalno.
Sažetak praktičnog odabira
Za većinu kalupa za injekcijsko ubrizgavanje ispod 500 mm x 500 mm tekućih smola, standardni je recept: cilindrični klinovi s tolerancijom m6 u rupama H7, SKS3 materijal očvrsnut na 60+ HRC, brušena završna obrada, dva klina postavljena što dalje jedna od druge koliko to geometrija dopušta.
Proširite se na veće kalupe ili strože zahtjeve za preciznošću i počnite dodavati dijamantne klinove, pomoćne brave i češće intervale inspekcije. Kalupi za-visoku temperaturu možda će trebati opcije od nehrđajućeg čelika usprkos njihovom smanjenom habanju.
Odluka o-prolaznoj rupi u odnosu na slijepu-rupu utječe na planiranje vađenja. Slijepe instalacije zahtijevaju ili značajke za izvlačenje s navojem ili specijalizirane izvlakače. Ako očekujete redovito servisiranje, dizajnirajte za pristup.
Ništa od ovoga nije egzotično inženjerstvo. Pozornost prema osnovama razlikuje kalupe s dosljednim performansama od kalupa koji zahtijevaju stalnu pozornost. Pribadače ne dospijevaju na naslovnice, ali čine da sve ostalo funkcionira.
ABIS Mold Technology, koja posluje iz Shenzhena od 1996., specijalizirana je za injekcijske kalupe i-alate za lijevanje pod pritiskom za tržišta automobila, elektronike i potrošačkih proizvoda. Naš inženjerski tim specificira sustave za poravnanje za kalupe u rasponu od preciznih optičkih komponenti do velikih vanjskih panela automobila-i da, napravili smo sve greške s klinovima tako da vi ne morate. Kontaktirajte nas na info@abismold.com za tehničke konzultacije.