







Što je vruće izostatsko prešanje?
Pregled
Tehnologiju vrućeg izostatičkog prešanja (HIP) predložio je 1950-ih Battelle Memorial Institute. Izvorno se koristio za difuzijsko lijepljenje dijelova nuklearnog reaktora. Ubrzo je otkriveno da je to izvrsna tehnologija za konsolidaciju praha i uklanjanje poroznosti u cementnom karbidu. Vruće izostatičko prešanje razvilo se u priznatu tehnologiju u industriji za zgušnjavanje i zgušnjavanje legure kako bi se poboljšala njezina mehanička svojstva, glatkoća i sposobnost galvanizacije. Njegova glavna funkcija je uklanjanje šupljina unutar materijala. Većina proizvođača metalnih injekcijskih prešanja povjerava ovaj proces profesionalnim MIM pružateljima usluga vrućeg izostatičkog prešanja ili certificiranim dobavljačima HIP obrade.
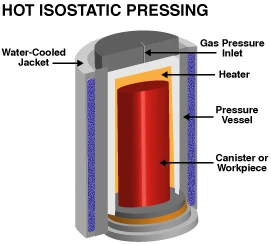
Budući da je proces jednostavan i zahtijeva samo obradu dijelova visokom temperaturom i visokim tlakom, oprema za vruće izostatičko prešanje je posebno dizajnirana za postizanje ovih uvjeta, a cijena opreme je visoka. Tijekom procesa vrućeg izostatičkog prešanja, visoka temperatura čini materijal vrlo mekim i lakim za deformiranje, dok visoki tlak komprimira mikropore unutar materijala. Pore se uklanjaju mehanizmima puzanja i difuzije. Granica tečenja (YS) materijala opada kako se temperatura povećava. Kada se kisik primijeni na metalne materijale, topli protoni neće difundirati u metalne materijale. Mehanizmi pred-deformacije u ranoj fazi vrućeg izostatičkog prešanja uključuju Nabarro-Herring puzanje (difuziju kroz unutrašnjost zrna), Cobleovo puzanje (puzanje na granicama zrna) i dislokacijsko puzanje.
Završna faza vrućeg izostatičkog prešanja uključuje međusobno difuzijsko spajanje zatvorenih stijenki pora. Budući da je sinterirana gustoća metalnih brizganih dijelova dovoljno visoka, a unutarnje pore zatvorene (nisu međusobno povezane) i kompresibilne, vrlo su prikladne za tehnologiju vrućeg izostatičkog prešanja. Ako metalni brizgani dijelovi imaju izložene i nezatvorene pore, ispušteni komprimirani plin ispunit će te pore bez da ih komprimira. Nakon pripreme legure titana tehnologijom vrućeg izostatičkog prešanja u prahu, metalni prah treba staviti u vruću peć za izostatičko prešanje i vakuumirati, a zatim se vrata peći zatvore, tako da se pod djelovanjem tlaka i temperature može postići blisko spajanje između prahova. Srećom, sinterirana gustoća metalnih brizganih dijelova obično doseže više od 95%, au većini slučajeva prelazi 98%, dok je minimalna gustoća toplo izostatski prešanih materijala između 92% i 94%. Tablica 9.1 prikazuje minimalnu gustoću metalnih brizganih dijelova nakon vrućeg izostatičkog prešanja. Označavanjem na dijelovima lijevanim metalnim ubrizgavanjem visoko{11}}temperaturnim markerom može se provjeriti može li se vruće izostatski prešati.
Ako oznaka nije jasno zabilježena i ne difundira u unutrašnjost dijela, može se koristiti vruće izostatičko prešanje za postizanje veće gustoće. Ako uđe u unutrašnjost dijela, vruće izostatičko prešanje ne može se koristiti za postizanje veće gustoće. Mnogi globalni dobavljači HIP zgušnjavanja za brizganje metala sada nude-naknadne{3}}usluge obrade na jednom mjestu kako bi pomogli klijentima da postignu punu-gustoću MIM komponenti.
Tablica 9.1 Minimalna gustoća metalnih brizganih dijelova nakon vrućeg izostatičkog prešanja (g/cm³)
| Legura | Teorijska gustoća | Minimalna gustoća nakon HIP-a |
|---|---|---|
| Ti–6Al–4V | 4.43 | 4.1 |
| F2886 (F75) | 8.4 | 7.8 |
| 17–4PH SS | 7.8 | 7.2 – 7.10 |
| 316L SS | 8.0 | 7.4 |
| Nisko{0}}legirani čelik | 7.6 – 7.9 | 7.1 – 7.3 |
| S7 | 7.83 | 7.2 |
Vrući izostatski postupak prešanja
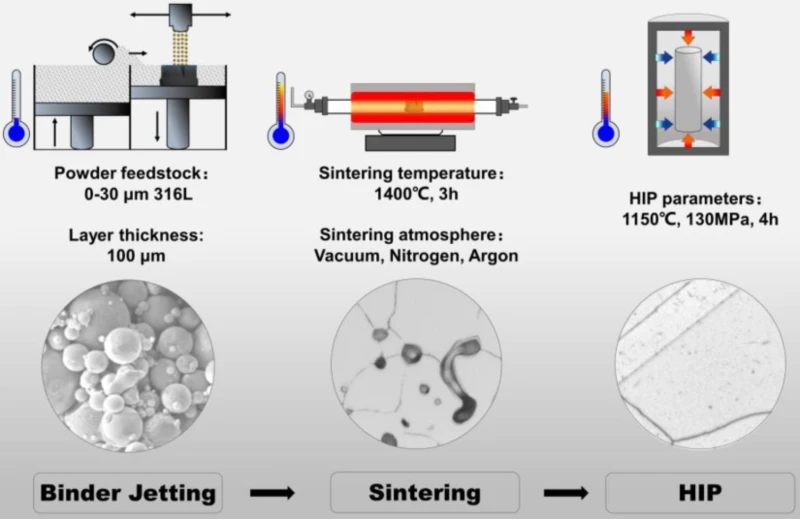
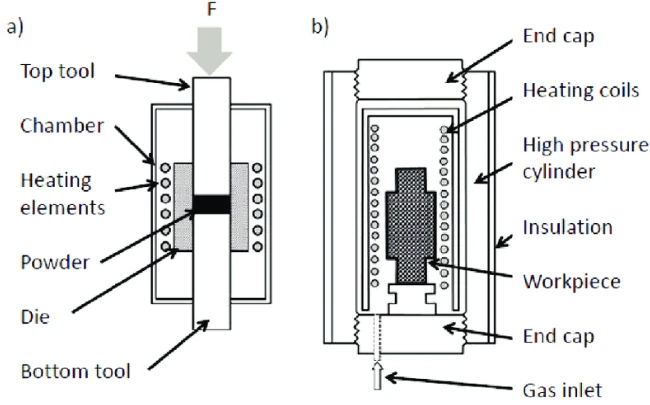
Proces vrućeg izostatičkog prešanja koristi komprimirani inertni vrući plin za primjenu pritiska na radni komad. Za metalne brizgane dijelove, vruća izostatička temperatura prešanja obično je 100~200 stupnjeva niža od temperature sinteriranja, a tlak je obično u rasponu od 15 000~20 000 psi (105~140 MPa). Preferirani plin za vruće izostatičko prešanje je argon jer je njegova atomska veličina velika. Može se koristiti i dušik, ali učinak nije tako dobar kao argon. Slika 9.1 prikazuje shematski dijagram toplog izostatičkog prešanja. Proces je serijski proces i obično traje 4~10 h. Koraci su sljedeći:
(1) Stavite materijal u peć i zatvorite vrata peći;
(2) Vakuumirajte i napunite inertnim plinom;
(3) Zagrijati i stvoriti pritisak u isto vrijeme;
(4) Ohladite i smanjite tlak u isto vrijeme;
(5) ispuh;
(6) Izvadite dijelove.
Ovaj slijed predstavlja neovisni postupak vrućeg izostatičkog prešanja i obično se koristi za proizvodnju gustih trupaca za lijevanje i metalnih dijelova lijevanih injekcijskim prešanjem. U industriji cementnog karbida, postupak koji se naziva vruće izostatičko sinteriranje ili sinteriranje pod pritiskom je postupak koji se koristi za zgušnjavanje komponenti na bazi cementnog karbida/kobaltnog praha. Budući da se sinteriranje i vruće izostatičko prešanje dovršavaju u jednom koraku, ukupno vrijeme obrade i troškovi su smanjeni. Tlak je obično 1,5~10 MPa, što je mnogo niže od standardnog vrućeg izostatičkog prešanja, ali je dovoljno da se uklone pore u cementnom karbidu. Vodeći kineski dobavljači MIM dijelova za vruće izostatičko prešanje i međunarodni dobavljači rješenja za brizganje metala pune-gustoće široko usvajaju ovu integriranu tehnologiju za isporuku komponenti s većom učinkom na zamor za kupce u zrakoplovnoj, medicinskoj i automobilskoj industriji.