









CNC programiranje na temelju UG softvera za proizvodnju oblikovanih dijelova za ubrizgavanje
Napredne tehnike proizvodnje za precizne komponente plijesni pomoću modernih CAD/CAM sustava

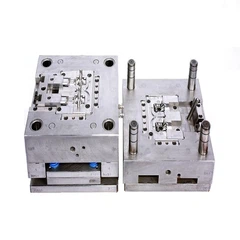
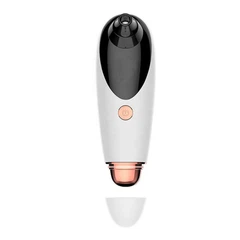
Proizvodnja proizvoda s oblikovanim ubrizgavanjem postajala je sve sofisticirana integracijom naprednih CAD/CAM softverskih sustava poput UG (Unigraphics). Ovaj sveobuhvatni vodič istražuje temeljne procese i metodologije uključene u programiranje CNC -a za komponente oblikovanih ubrizgavanjem, posebno se fokusirajući na proizvodnju elektroda šupljine za kalupe za ubrizgavanje kalupa sapuna. Razumijevanje ovih procesa ključno je za modernu proizvodnju plijesni, posebno jer proizvodi s oblikovanim ubrizgavanjem i dalje dominiraju u proizvodnji robe široke potrošnje u različitim industrijama.
Proizvodnja visokih - oblikovanih proizvoda za ubrizgavanje kvalitete uvelike se oslanja na dizajn i proizvodnju preciznog šupljine. Prilikom ispitivanja strukture elektroda za šupljinu sapuna, primjećujemo da se vanjska površina oblikovanih proizvoda ubrizgavanja formira izravno u šupljini plijesni, što zahtijeva izuzetno visoke zahtjeve za završnom obradom.
Dizajn šupljine za ovu posebnu komponentu oblikovanu ubrizgavanje sadrži tri vitke projekcije na dnu, s minimalnim polumjerom u kutu R od 0,765 mm. Ova geometrijska ograničenja predstavljaju značajne izazove koji se ne mogu riješiti izravnim metodama mehaničkih rezanja, što zahtijeva specijalizirani dizajn elektroda za EDM (električna obrada pražnjenja) u kutnim operacijama čišćenja.
Složenost injekcijskih oblikovanih geometrija dijelova često zahtijeva inovativna proizvodna rješenja. U ovom slučaju, površina za razdvajanje šupljine uključuje i konveksni kut s R1,35 mm i konkavnim kutom s R3.065 mm ispod linije razdvajanja, obje zahtijevaju namjenske elektrode za čišćenje u kutu.

Dimenzionalne karakteristike šupljine ubrizgavanja ubrizgavanja predstavljaju jedinstvene izazove za odabir alata i planiranje procesa. Izravna precizna obrada šupljine ograničila bi promjer alata na maksimalno 6 mm, što je rezultiralo prekomjernim trošenjem alata, kompromitiranom kvalitetom završne obrade i nemogućnošću održavanja dimenzijske točnosti kritične za dijelove oblikovanih ubrizgavanja.
Nadalje, tri uske i duboke projekcije na dnu zahtijevaju odvojeni dizajn elektroda za učinkovitu obradu. Da bi se smanjio vrijeme obrade EDM -a uz održavanje standarda kvalitete koji se očekuju u proizvodnji oblikovanih proizvoda ubrizgavanja, gruba obrada s malim alatima promjera - mora prethoditi operacije obrade električnog pražnjenja.
Analiza procesa proizvodnje za komponente oblikovane ubrizgavanjem
Proizvodnja elektroda za dijelove oblikovanih ubrizgavanjem zahtijeva izuzetnu kvalitetu završne obrade zbog izravnog prijenosa površinskih karakteristika na konačne proizvode oblikovane ubrizgavanju. Strukturna složenost, karakterizirana glatkim kutnim prijelazima između površina s malim ludovima, predstavlja nekoliko proizvodnih izazova koji se moraju sustavno riješiti.
"Površinska kvaliteta šupljina kalupa izravno utječe na estetska i funkcionalna svojstva ubrizgavanja oblikovanih proizvoda, s obzirom da su vrijednosti hrapavosti površine ispod RA 0,8 µm kritične za postizanje zrcala - dovršene površine u proizvodima široke potrošnje. Napredne strategije CAM -a koji uključuju varijable u približavanju i optimiranim alatima koji se mogu smanjiti na distanci i optimiranim alatima, a na površini se može smanjiti na distance i optimizirani dob.
- Zhang i sur., 2023, International Journal of Advanced Manufacturing Technology
Doi: 10.1007/s00170-023-11234-8, https://link.springer.com/article/10.1007/s00170-023-11234-8
Ključni proizvodni izazovi
Postizanje minimalnog polumjera kuta R od 0,765 mm na malim projekcijama
Održavanje integriteta površinske završne obrade za prijenos EDM -a
Zaštita površinskih dijelova tijekom obrade električnog pražnjenja
Učinkovitost uravnoteženja s preciznošću u dvije - Struktura šupljine
Inženjerska rješenja
Proširenje elektrode 5,0 mm prema dolje duž z - osi za zaštitu
DUAL - Strategija elektrode: grubo (-0,2 mm jaz) i preciznost (-0,1 mm jaz)
Progresivni pristup obradi s odgovarajućim odabirom alata
Strateško upravljanje dodacima tijekom faze proizvodnje

Najznačajniji izazov u proizvodnji elektroda za injekcijske komponente leži u postizanju minimalnog polumjera kuta od 0,765 mm na tri male projekcije. Ova geometrijska ograničenja posebno su kritična jer izravno utječu na funkcionalnost i estetiku konačnih proizvoda s oblikovanim ubrizgavanjem. Odgovarajuća tri mala ureza, iako nemaju posebne zahtjeve za dubinom i ne utječu na rezultate obrade EDM -a, mogu se riješiti fleksibilnošću u procesu stvaranja površine popravka.
Napredno istraživanje obrade
Nedavni napredak u visokoj obradi brzine - za proizvodnju elektroda pokazao je da optimizirane brzine vretena i brzine dovoda mogu značajno poboljšati kvalitetu površine uz smanjenje vremena proizvodnje. "Adaptivni sustavi za kontrolu brzine dovoda u CNC obradnim centrima pokazali su 27% poboljšanja u trajanju alata prilikom obrade bakrenih elektroda za kalupe za ubrizgavanje, a istovremeno održavajući kritične dimenzijske tolerancije unutar ± 0,002 mm."
- Miller, T. i sur., 2022, časopis za proizvodnju znanosti i inženjerstva
Doi: 10.1115/1.4054217, https://asmedigitalCollection.org/manuFafturingScience/article/144/8/081006/1126785/adaptive [{8squeed ( @
Metodologija programiranja CNC -a za proizvodnju kalupa za ubrizgavanje
Priprema CNC obrade za injekcijsko oblikovane kalupne elektrode započinje pripremom materijala pomoću trake pila za rezanje ljubičastih bakrenih praznina koji mjere 135 mm × 105 mm × 40 mm. Početna obrada uključuje precizno obradu donje površine na konvencionalnom stroju za glodanje, nakon čega slijedi bušenje i dodirivanje četiri rupe s navojem M12 na donjoj površini dijela.
Oni služe kao točke montiranja za pričvršćivanje radnog dijela na rupu - za stezanje nizova pomoću vijaka, koja se zatim pričvršćuje na tablicu CNC strojeva pomoću stezaljki. Meka priroda ljubičastog bakrenog materijala olakšava obradu, omogućujući uporabu oštrih visokih - čeličnih alata za brzinu s povišenim brzinama vretena i brzinama dovoda, nadopunjenim odgovarajućim primjenom tekućine za rezanje.
Precizna faza obrade za ubrizgavanje oblikovane proizvodnje elektroda zahtijeva nove alate za rezanje kako bi se osigurala optimalna kvaliteta površine.

Grube obrade operacija za injekcijske oblikovane elektrode šupljine
Specifikacije alata
φ16 ravan - Donja četiri - flauta visoka - Speed Steel rezač
Parametri rezanja
Brzina dovoda: 800 mm/min
Brzina pada: 500 mm/min
Brzina povlačenja: 2000 mm/min
Brzina vretena: 1000R/min
Postavke dubine
Minimalna dubina: 17,5 mm
Maksimalna dubina: -5.0mm
Z - Korak: 0,35 mm po prolazu
Doplatak: 0,3 mm
Početna operacija grube koristi φ16 ravni - donja četiri - visoka flauta - čelični rezač s čeličnim rezačem koristeći 3D alatne staze za glodanje površinskog džepa za površinu šupljine površine. Ovaj sustavni pristup osigurava učinkovito uklanjanje materijala uz očuvanje integriteta potrebnog za proizvodnju komponenti oblikovanih ubrizgavanja.
Naknadna operacija nastavlja se s φ16 ravnim - donjim visokim - Speed čeličnim alatom, implementirajući 2D alatne uređaje za obradu kontura za prazan obris grube obrade. Naknade za obradu postavljene su na 0,3 mm u smjerovima x i y, s 0,0 mm u z smjeru. Apsolutne postavke dubine određuju vrh zaliha na -5,0 i dubinu na -10,0, s grubim koracima rezanja od 0,5 mm po prolazu. Ovi su parametri optimizirani za specifične zahtjeve proizvodnje elektroda oblikovane ubrizgavanju.
Polu - Operacije završne obrade za injekcijske komponente
Polu - faza završne obrade koristi φ16 ravan - Donji visok - Speed čelični alat s konstantnim alatima za obradu alata za obradu konturnih zbirki za površinski profil elektroda polu -- dovršavanje. Rad s 0,0 mm obradicom, dubinski parametri postavljaju minimalnu dubinu na 17,0 mm i maksimalnu dubinu na 0,0 mm, s maksimalnim z - Korak smjera - dolje od 0,2 mm. Ovaj intermedijarni rad premošćuje jaz između grube obrade i konačne završne obrade, presudan za postizanje kvalitete površine tražene proizvodima oblikovanim ubrizgavanjem.

Novi φ16 ravni - Donji visok - Speed čelični alat se zatim implementira za 2D alatne staze za obradu kontura za precizni stroj maksimalni površinski profil elektrode na Z-5,0 mm, istovremeno dovršavanjem kalibracijske površine. Naknade za obradu konfigurirane su na -0,1 mm za smjerove x i y i 0,0 mm za z smjer.
Nastavni rad koristi φ16 ravni - donji alat s 2D konturnim alatima za obradu alata za precizno obradu profila centralnog centra praznog. Svi dodaci za obradu usmjeravanja (x, y i z) postavljeni su na 0,0 mm, a apsolutne postavke dubine postavljaju vrh zaliha na -5,0 i dubinu na -10,0, koristeći 2,0 mm grube korake rezanja. Ova operacija uspostavlja precizne geometrijske reference neophodne za točnost šupljine u injekciji.
Precizno završne operacije za injekcijske oblikovane elektrode kalupa
Faza precizne završne obrade uvodi φ12R6 kuglu - krajnji mlin za implementaciju površinske završne slojeve paralelnih alata za glodanje za obradu preciznog obrade površine elektrode. Parametri dubine utvrđuju minimalnu dubinu na 17,5 mm i maksimalnu dubinu na 0,0 mm, s -0,1 mm obradicom, 0,15 mm rezanje udaljenosti i kutom obrade od 45 stupnjeva.
Ovi su parametri posebno optimizirani za zahtjeve površinske završne obrade proizvodnje ubrizganih proizvoda.
Zbog ograničenja u postavkama negativnih dodataka za ravni - Donji alati u površinskom dorađujuću konstantnu zbranicu A Tool -a, a φ12R0.1 Bull - rezač nosa (praktično upotreba φ12 ravna {{5} {-}} je selekcija dodera. Ova se tehnika često koristi u konstantnoj obradi obrade konturne obrade površine za proizvodnju kalupa za ubrizgavanje. Djeluje s {- 0,1mm dodatkom za obradu, apsolutna dubinska postavki položaj minimalne dubine pri 6,1 mm i maksimalnoj dubini pri - 0,1 mm, s maksimalnim z-smjerom od 0,05 mm.

Detaljna obrada za ubrizgavanje oblikovane šupljine
Faza detaljnih obrade započinje s φ3 ravnim - donjim visokim - čeličnim alatom za brzinu koja radi na brzini dovoda od 300 mm/min, brzinom pada 400 mm/min, brzinom povlačenja od 1200 mm/min i brzinom s =4000 r/min. Implementiranje 2D konturnih alati za obradu alata za tri mala utora grube obrade, parametri uključuju 0,15 mm x i y obradišta za obradu s 0,0 mm z dodatkom.
| Operacija | Alat | Parametri | Postavke dubine |
|---|---|---|---|
| Mali utor grubo obradu | φ3 ravan - dno | 0,15 mm x/y dodatak, 300 mm/min dovod | 1,5 mm do 10,0 mm, 0,2 mm korake |
| Mali utor precizno obrada | φ3 ravan - dno | -0,1 mm x/y dodatak, 300 mm/min dovod | 1,5 mm do 10,0 mm, 0,5 mm koraka |
| Utor završni dio srednjeg dijela | φ3r1.5 kugla - kraj | -0,1 mm dodatak, 0,1 mm udaljenost od koraka | 17,5 mm do 12,0 mm |
Naknadna operacija održava φ3 ravni - donji alat za 2D CONTUR RAMP RAMPATH AHOLPATS SPATS koji izvode preciznu obradu tri mala utora. Radni parametri uključuju -0,1 mm x i y obrađivane naknade s 0,0 mm z doplatom, održavajući identične postavke dubine s povećanom dubinom rezanja rampe od 0,5 mm. Ovo napredovanje od grube do završne obrade osigurava dimenzionalnu točnost kritičnu za kvalitetu komponente oblikovane ubrizgavanjem.
Napredna površinska završna obrada za injekcijske oblikovane značajke elektrode
Krajnja mlin φ3r1.5 - nastavlja se s površinskim završnim slojevima paralelnih alata za glodanje za malu obradu preciznosti prednje površine utora. Održavajući -0,1 mm obračun za obradu s udaljenosti od 0,1 mm rezanja, operacija koristi kut obrade od 90,0 stupnjeva kako bi se optimizirala kvaliteta završne obrade površine presudno za komponente oblikovanih ubrizgavanja.

Ista konfiguracija alata odnosi se na malu stražnju površinu utora s identičnim parametrima, osiguravajući konzistenciju na svim kritičnim površinama elektrode kalupa za ubrizgavanje.
Sveobuhvatna obrada slijeda zaključuje se s kuglom φ3r1.5 - krajnjim mlinom koji izvodi površinsku površinu koja završava paralelnim alatima za glodanje na drugom i trećem malim utorima, održavajući -0,1 mm obračunsku dopuncu u cijelom. Ovaj sustavni pristup proizvodnji elektroda osigurava preciznost i kvalitetu površine tražene modernom proizvodnjom oblikovanih proizvoda.
Kvalitetna razmatranja u proizvodnji kalupa za ubrizgavanje
Rezultati simulacije CNC obrade pokazuju učinkovitost ovog sveobuhvatnog pristupa proizvodnji elektroda za komponente oblikovane ubrizgavanjem. Integracija naprednih mogućnosti UG softvera sa sustavnim planiranjem procesa omogućuje proizvodnju visokih - preciznih elektroda neophodnih za proizvode oblikovanih ubrizgavanja kvalitete.
Odabir alata za rezanje prikladan za svojstva materijala i geometrijske zahtjeve
Optimizacija parametara obrade za površinsku završnu obradu i točnost dimenzije
Strateško sekvenciranje operacija za održavanje integriteta dijela tijekom proizvodnje
Validacija simulacije prije proizvodnje radi prepoznavanja potencijalnih problema
Dosljedno upravljanje dodacima između faza proizvodnje

Evolucija metodologija programiranja CNC -a i dalje napreduje mogućnosti proizvodnje proizvoda za ubrizgavanje. Moderni CAM sustavi poput UG pružaju sofisticirane algoritme za proizvodnju alata koji optimiziraju brzinu uklanjanja materijala uz održavanje standarda površinske kvalitete kritične za komponente oblikovanih ubrizgavanja. Integracija mogućnosti simulacije omogućava proizvođačima da potvrde strategije obrade prije nego što se obvezuju na stvarnu proizvodnju, smanjujući otpad i poboljšavajući učinkovitost u proizvodnji kalupa u injekciji.
Buduće perspektive u proizvodnji proizvoda od ubrizgavanja
Kontinuirani razvoj tehnologija programiranja CNC -a obećava kontinuirana poboljšanja u kvaliteti i učinkovitosti proizvodnje proizvoda s oblikovanjem ubrizgavanja. Napredne značajke kao što su adaptivno stvaranje alata, dinamička optimizacija brzine unosa i integrirana simulacija procesa omogućuju proizvođačima da guraju granice onoga što je moguće postići u proizvodnji komponenti oblikovanih ubrizgavanjem.

Ovdje opisani sustavni pristup proizvodnji elektroda predstavlja trenutne najbolje prakse, istovremeno pružajući temelj za buduće inovacije u tehnologiji kalupa za ubrizgavanje.
Uspješna implementacija strategija programiranja CNC -a za elektrode za ubrizgavanje oblikovanih kalupa zahtijeva pažljivo razmatranje svojstava materijala, geometrijskih ograničenja i zahtjeva na površini. Ljubičasti bakreni materijal koji se obično koristi za EDM elektrode nudi izvrsnu obradu i električnu vodljivost, što ga čini idealnim za operacije završne obrade šupljine.
Razumijevanje odnosa između kvalitete elektrode i konačnih karakteristika oblikovanih proizvoda od oblikovanja injekcije ključno je za uspjeh u proizvodnji. Površinske nesavršenosti na elektrodama prevoze se izravno na površine šupljine i na kraju u oblikovane dijelove ubrizgavanja, naglašavajući kritičnu važnost preciznosti u svakom aspektu proizvodnog procesa. Ovdje je navedena sveobuhvatni pristup, od početne grube obrade kroz konačnu doradu detalja, osigurava da elektrode ispunjavaju zahtjevne standarde potrebne za visoku proizvodnju proizvoda za ubrizgavanje kvalitete {}}}.