









Koja je razlika između umetnutog kalupljenja i prelijevanja?
Dva procesa, slična imena, potpuno različita inženjerska logika. Ovo nam pitanje postavljaju dovoljno često da zahtijeva odgovarajući tehnički opis, a ne uobičajene marketinške gluposti koje možete naći drugdje.
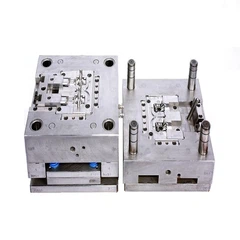
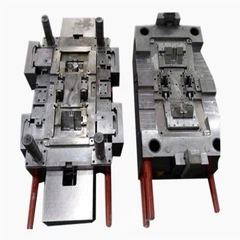
Umetnuto kalupljenje stavlja prethodno-napravljenu komponentu (metal, keramiku, ponekad prethodno-livenu plastiku) u kalup prije ubrizgavanja. Prelijevanje stavlja drugi plastični sloj preko postojećeg plastičnog dijela. To je-verzija s jednom rečenicom. Sve ostalo-odluke o alatima, materijalne glavobolje, načini kvarova-proizlaze iz ove temeljne razlike.

Odakle dolazi zabuna
Oba procesa stvaraju više{0}}materijalne dijelove. Oba koriste opremu za injekcijsko prešanje. Oboje se grupiraju zajedno na popisima mogućnosti dobavljača. Ali inženjerska razmatranja se gotovo odmah razilaze.
Insert moulding bavi se metalnim-na-plastičnim sučeljima. Kemijska veza ne postoji. U potpunosti se oslanjate na geometriju-nabočine, rupe, udubljenja-kako biste mehanički učvrstili umetak na mjestu. Plastika se skuplja oko metala dok se hladi, što stvara prianjanje, ali i probleme o kojima ćemo se kasnije pozabaviti.
Prelijevanje se bavi sučeljima plastike-na-plastiku. Kada postoji kompatibilnost materijala, dobivate stvarnu molekularnu međudifuziju na granici. TPE lanci i lanci supstrata se miješaju dok su obje površine iznad staklenog prijelaza. Ako se pravilno izvede, snaga veze premašuje čvrstoću materijala-TPE pokidate prije nego što ga odlijepite.
Pogrešno učinjeno, dobivate odlaganje na terenu i ljutite telefonske pozive od kupaca.
Toplinska stvarnost polimernih kalupa
Prije nego što uđemo u pojedinosti procesa, vrijedi razumjeti pozadinu prijenosa topline u ovim primjenama.
Istraživanje Sveučilišta primijenjenih znanosti u Bielefeldu pokazalo je nešto što iznenađuje ljude koji nisu upoznati s polimernim alatom: kada ubrizgate ABS u šupljinu ABS kalupa, kontaktna temperatura doseže približno 145 stupnjeva. Isto ubrizgavanje u čelični alat? Kontaktna temperatura ostaje oko 62-70 stupnjeva.
Zašto je ovo važno: vrijeme hlađenja dramatično se povećava s materijalom šupljine. Hlađenje čeličnog kalupa traje otprilike 12 sekundi za tipične dijelove zida. Polimerna šupljina? 680 sekundi. Toplina jednostavno nema kamo otići-toplinska vodljivost je preniska da bi uobičajeni rashladni kanali funkcionirali.
Ovo istraživanje dovelo je do pristupa vanjskog hlađenja korištenjem uranjanja u vodenu kupelj nakon izbacivanja, smanjujući vrijeme ciklusa na oko 62 sekunde s mogućim padom temperature od 16-39 stupnjeva. Tehnika SPM (Space Puzzle Mold) omogućuje izbacivanje višedijelnih šupljih umetaka s radnim komadom, hlađenje izvana, zatim vraćanje u krug. Proizvodne serije od 165 dijelova s 80 ciklusa po kompletu serije nisu pokazale vanjska oštećenja alata.
Spominjemo ovo jer toplinsko ponašanje alata utječe i na rezultate kalupljenja umetka i na ishod prelijevanja, a većina tehničkih rasprava u potpunosti preskače temeljnu fiziku.
Umetnuti profil: što se zapravo događa
Metalni umeci idu u kalup. Oko njih teče plastika. Dio izbacuje. Dovoljno jednostavno u konceptu.
Raščlamba u šest-faza:
Priprema.Umetci se pregledavaju, čiste, ponekad površinski-tretiraju. Mjed dominira za navojne primjene-dobra obradivost, pristojna otpornost na koroziju, predvidljivo ponašanje. Nehrđajući za teške uvjete rada. Aluminij kada je težina važna. Površinske značajke (nazubljenost, obodni utori, prolazne-rupe) dizajnirane su da maksimiziraju mehaničko zadržavanje.
Učitavanje. Ručno postavljanje radi za male količine. Vertikalni potisak to olakšava jer gravitacija pomaže, a ne bori se. Veće količine opravdavaju automatizirane-robote za utovar, hranilice s posudama, sustave za-i-opremu. Učvršćenje mora držati položaj protiv tlaka ubrizgavanja, koji postaje značajan.
Predgrijavanje. Često preskočeno, često zažaljeno. Metal agresivno provodi toplinu. Mjed na sobnoj-temperaturi ubačen u kalup djeluje kao hladnjak, lokalno hladeći taljevinu, povećavajući viskoznost, stvarajući slabe linije zavara. Predgrijavanje na ~100 stupnjeva rješava ovo. Ali postoji drugi razlog zbog kojeg ljudi propuštaju: toplinsko širenje. Grijani umetak se širi. Kako se sklop hladi, umetak i plastika skupljaju se zajedno, smanjujući razliku zaostalog naprezanja.
Injekcija.Standardni parametri za injekcijsko prešanje primjenjuju se na-temperaturu taline, brzinu ubrizgavanja, tlak pakiranja, vrijeme hlađenja. Lokacija vrata važnija je nego inače jer usmjeravate protok oko prepreke.
Hlađenje. Neujednačen po prirodi. Metal se hladi brže od plastike. Sučelje vidi toplinske gradijente koji ne postoje u oblikovanju-materijala.
Izbacivanje i pregled.Provjera položaja,-ispitivanje izvlačenja ako je navedeno, dimenzionalne provjere. Vizualni pregled otkriva očite probleme; oni suptilni se pojavljuju kasnije.

Problem naprezanja obruča
Ovo zaslužuje svoj odjeljak jer je način neuspjeha ono što hvata ljude.
Plastika se skuplja kada se skrutne. Tipične stope skupljanja: ABS 0,4-0,7%, PP 1,0-2,5%, POM 1,8-2,5%. Kada se plastika skuplja oko metalnog umetka koji se ne skuplja istom brzinom, u plastici se razvija obodno vlačno naprezanje. Ovaj stres ne opušta. Trajno je ugrađen u dio.
Izračun je jednostavan:
Zaostalo naprezanje ≈ brzina skupljanja × modul savijanja
Za acetal (POM) sa skupljanjem od 2,5% i modulom ~2,600 MPa, tražite obručno naprezanje od oko 52 MPa. To je otprilike 75% POM-ove krajnje vlačne čvrstoće. Nije ugodna margina. (kaysun.com/blog/material-ponašanje-obruč-stres-i-puzanje)
Ovo objašnjava fenomen odgođenog pucanja-dijelovi prolaze početnu inspekciju, šalju se kupcima, a zatim pucaju tjednima ili mjesecima kasnije dok materijal puzi pod stalnim opterećenjem.
Ublažavanje dizajna: odgovarajuća debljina stjenke oko umetaka (OD izbočine trebao bi biti 1,5-2× OD umetka), odabir materijala koji favorizira niže skupljanje i modul, geometrija za rasterećenje i ranije spomenuti korak predgrijavanja.
CTE neusklađenost i termalni ciklusi
Povezano, ali različito od obručnog naprezanja: razlike u koeficijentu toplinskog širenja.
Tipične vrijednosti:
- Plastika: 50-80 ppm/ stupanj
- Mjed: ~19 ppm/ stupanj
- Aluminij: ~24 ppm/ stupanj
- Čelik: 10-13 ppm/ stupanj
Razlika od 40+ ppm/stupanj znači da se plastika širi i skuplja znatno više od metala sa svakim temperaturnim ciklusom. U primjenama koje vide toplinske cikluse-ispod poklopca motora, vanjske opreme, bilo čega s uključivanjem/isključivanjem grijanja-ova razlika stvara cikličko opterećenje sučelja.
Dokumentiran slučaj s inženjerskih foruma (eng-tips.com): mjedeni umeci u najlonu ispunjenom 30% staklom-, prošli su početno ispitivanje tlaka pri 120 psi, procurili su nakon ciklusa temperature do 80 stupnjeva. Neusklađenost toplinske ekspanzije otvorila je sučelje. Analiza nakon-ispitivanja pokazala je početak pukotine pri koncentracijama naprezanja na površini umetka.
Rješenje u tom slučaju nije bila prilagodba procesa-već promjena dizajna. Sekundarno brtvljenje (O-prsten, elastomerna brtva) ili redizajnirana geometrija sučelja. Samo kalupljenje umetaka ne može jamčiti brtve -nepropusne za plin kada je uključeno termičko cikliranje, bez obzira na to koliko je savršen proces kalupljenja.
Prelijevanje: varijante procesa
Postoje tri pristupa, svaki s različitim ekonomskim i kvalitetnim implikacijama.
Umetnite preljev (transfer prešanje).Unaprijed{0}} oblikovana podloga stavlja se u drugi kalup. TPE ili drugi materijal za kalupljenje ubrizgava se preko njega. Koristi standardnu opremu za -jedan hitac. Radno-zahtjevan zbog ručnog umetanja podloge. Ekonomično ispod ~250 000 jedinica godišnje, ovisno o troškovima rada. Kvaliteta spoja uvelike ovisi o temperaturi podloge u trenutku ubrizgavanja u kalup-hladna podloga znači slabije međupovršinsko spajanje.
Kalup s dva-shotka (više-shot).Specijalizirana oprema s više cijevi. Prvi materijal ubrizgava, kalup se okreće ili klizi, drugi materijal ubrizgava u istom ciklusu. Supstrat ostaje topao između udaraca, maksimizirajući molekularnu međudifuziju na sučelju. Najbolja kvaliteta spoja. Visoki troškovi alata i opreme. Ekonomičan iznad ~250 000 jedinica godišnje.
Su-injekcija.Istodobno injektiranje oba materijala. Ograničene primjene. Ne koristi se obično za prelivanje u konvencionalnom smislu.
Prag od 250 000 jedinica je približan. Stopa rada značajno utječe na izračun. Uz rad od 4 USD/sat, prelijevanje umetaka ostaje ekonomično pri većim količinama. Uz 30 USD/sat, dva-dodatka postaje atraktivna prije.
Kompatibilnost materijala-dio koji uzrokuje kvarove
Kemijsko povezivanje između kalupa i podloge zahtijeva molekularnu kompatibilnost. Tablice kompatibilnosti postoje, ali ne govore cijelu priču.
Što radi pouzdano:
Stirenski TPE (TPE-S) preko PP, PE → kemijska veza
TPV preko PP, PE → kemijska veza
TPU preko ABS-a, PC-a, PA → kemijska veza
Što zahtijeva posebnu formulaciju:
Stirenski TPE preko ABS-a, PC-a, PA → standardni stupnjevi nisu uspjeli, potrebna je modificirana kemija
TPU preko PP, PE → samo mehanički, bez kemijske veze
Što ne radi:
Gotovo sve iznad POM-a → površinska energija preniska za kemijsko vezivanje
Neusklađene obitelji polimera bez modifikacije
Parametri obrade značajno utječu na kvalitetu spoja. TPE preporuke za temperaturu taljenja od dobavljača materijala (teknorapex.com):
- Preko PP podloge: 170-190 stupnjeva
- Preko ABS podloge: 220 stupnjeva
- Preko PA podloge: 240 stupnjeva
Viša temperatura taline potiče prijenos topline međupovršine i molekularnu mobilnost. Brzina ubrizgavanja treba biti velika kako bi se održala temperatura tijekom punjenja. Debljina kalupa ispod 1,5 mm stvara probleme-materijal se smrzava prije nego što se razvije odgovarajuća veza.
Dijagnostika načina kvara:Prilikom ispitivanja adhezije (test ljuštenja, test smicanja), ispitajte površinu slomljena. Čisto odvajanje na međupovršini=neuspjeh ljepila=veza je slaba točka=problem procesa ili materijala. TPE se kida unutar sebe, ostavljajući ostatke na objema površinama=kohezivno oštećenje=veza premašuje čvrstoću materijala=prihvatljivo.
Studija slučaja kontaminacije
PlasticsToday dokumentirao je analizu kvarova o kojoj vrijedi znati. Kvake izrađene od 30% staklom-punjene PP podloge s elastomernim kalupom. Proizvodnja je tekla dobro, a zatim je serija pokazala nultu adheziju-TPE se potpuno odlijepio.
DSC analiza otkrila je da je "PP" supstrat sadržavao 40-60% kontaminacije najlonom 6. Materijal se pomiješao u nekom trenutku uzvodno. Elastomer formuliran za PP nije imao kemijski afinitet prema najlonu.
Obavijest: težina dijela. 30% GF najlona gustoća je 1,35 g/cm³. 30% GF PP gustoća je 1,13 g/cm³. Provjera težine bi to otkrila prije prelijevanja.
Provjera ulaznog materijala je važna. Osobito s recikliranim sadržajem ili više dobavljača.

Pravila dizajna koja se zanemaruju
Iz različitih izvora iz industrije i iskustva u proizvodnji:
Za umetanje kalupa:
- Boss OD Veći ili jednak 1,5× promjera umetka (2× poželjno za aplikacije visokog-naprezanja)
- Umetnite izbočinu u šupljinu Veću ili jednaku 0,4 mm (0,016")
- Oblikovana dubina ispod umetka Veća ili jednaka 1/6 promjera umetka (sprječava tragove sudopera)
- Izbjegavajte oštre kutove na umetcima-koncentratori naprezanja ubrzavaju pucanje
- Predgrijavanje umetka smatrajte standardnom praksom, a ne izborom
Za prelijevanje:
- TPE minimalne debljine 1,5 mm za pouzdano lijepljenje
- Radijusi unutarnjih kutova Veći ili jednaki 0,5× debljine stijenke
- Izbjegavajte tanke dijelove koji se smrzavaju prije punjenja
- Teksturirane površine supstrata poboljšavaju mehaničko prianjanje
- Položaj vrata kako bi se smanjilo ponovno zagrijavanje supstrata u osjetljivim područjima
Oni se dokumentiraju, stavljaju u smjernice za dizajn, a zatim ignoriraju kada dođe do pritiska rasporeda. Problemi se pojavljuju u proizvodnji ili još gore, na terenu.
Pitanja o kvalifikaciji dobavljača
Kada ocjenjujete dobavljače za ove procese, generička provjera ISO certifikata ne govori vam puno. Važnija su konkretna pitanja.
Za umetanje kalupa:
- Koju toleranciju položaja Cpk postižete na mjestu umetanja? (Sve ispod 1.33 je zabrinjavajuće)
- Opišite svoj postupak predgrijavanja umetka. Koja temperatura? Kako provjereno?
- Jeste li imali problema s odgođenim krekiranjem? Što je bio glavni uzrok i rješenje?
- Kako postupate s različitim CTE materijalima?
Za prelijevanje:
- Kako kvalificirate nove kombinacije supstrat/prekrivni kalup?
- Koji je vaš protokol testiranja čvrstoće veze? Prikaži podatke.
- Kako kontrolirate temperaturu podloge kod ubrizgavanja u kalup?
- Koji je vaš postupak za sprječavanje površinske kontaminacije?
Za oboje:
- Provedi me kroz recenziju DFM-a koju si odustao. Što ste ulovili?
- Opišite proizvodni problem koji ste riješili. Što se promijenilo?
- Kakav je vaš pristup kada citirani dizajn ne funkcionira?
Dobavljači koji kažu da svemu bez uzvraćanja su dobavljači koji će imati problema u proizvodnji. Tehnički angažman tijekom citiranja dobar je znak.
Logika odabira procesa
Umjesto stabla odlučivanja (koje previše pojednostavljuje), razmišljanje obično ide ovako:
P: Trebate metal u dijelu?
O: Prelijevanje. Meko držanje, brtvljenje, prigušivanje vibracija, apsorpcija udaraca-podloga daje strukturu, gornji kalup osigurava funkciju površine.
P: Količina ispod 50 000 godišnje?
O: Umetnuti preljev s ručnim umetanjem obično se izvodi olovkom, osim ako su troškovi rada ekstremni.
P: Količina preko 250 000 godišnje?
O: Ekonomika oblikovanja u dva -sloja postaje povoljna. Veći kapital, niži operativni troškovi.
P: Toplinski ciklus u primjeni?
O: Obratite veliku pozornost na podudaranje CTE-a. Metalni umetci u -plastici visokog skupljanja plus toplinski ciklusi jednaki su problemima sučelja. Možda će trebati sekundarno brtvljenje.
P: Sigurnost čvrstoće spoja-je kritična?
O: Dajte prednost dva-snimka u odnosu na prelijevanje umetaka za prednost u kvaliteti lijepljenja. Ako je potrebno prelijevanje umetka, sustavi predgrijanja podloge postaju obvezni, a ne izborni.
P: Medicinski, automobilski, zrakoplovni?
O: Zahtjevi za certifikaciju (ISO 13485, IATF 16949, AS9100) značajno sužavaju mogućnosti dobavljača. Očekivanja o sljedivosti materijala, validaciji procesa i dokumentaciji razlikuju se od komercijalnih/industrijskih primjena.
Realnost troškova alata
Brojevi se uvelike razlikuju ovisno o složenosti, ali grubi rasponi:
- Jednostavni kalup za umetanje, jedna šupljina: 5000-15000 USD
- Kalup za umetanje s više- šupljina sa značajkama automatizacije: 30.000-80.000 USD
- Dvo-kalijep s rotirajućom jezgrom: $60,000-150,000+
- Složena više-šupljina s dva-snimka: 100 USD,000+
Offshore alati rade 40-50% niže od početne ponude. Ukupni trošak je druga stvar. Dokumentirani slučaj (crescentind.com): domaća ponuda od 49 000 USD za kalup od potpuno očvrslog čelika ocijenjen za 1M hitaca. Offshore alat zahtijeva modifikacije koje koštaju 49 USD,500+ nakon isporuke. Ukupni trošak programa približio se 100.000 USD.
Nije argument protiv offshore-argument za procjenu ukupnog troška uključujući vrijeme kvalifikacije, rizik modifikacije, troškove komunikacije i logistiku.
Bilješke o primjeni prema industriji

Medicinski uređaji.Oba procesa su zajednička. Umetci za kućišta s električnim kontaktima; prelijevanje površina za držanje na instrumentima. ISO 13485 obavezan. Često je potrebna sposobnost čistih soba. Kompatibilnost sterilizacije (gama, EtO, autoklav) značajno ograničava izbor materijala-ne prežive svi TPE ponovljeno autoklaviranje.
Automobilizam.Dominantno oblikovanje umetka za električne konektore-preciznost pozicioniranja terminala je kritična. IATF 16949 certifikacijski standard. Prelijevanje se pojavljuje na unutarnjim površinama mekim-na dodir i -brtvljenjem ispod haube. Zahtjevi za raspon temperature (tipično od -40 stupnjeva do +125 stupnjeva) CTE podudaranje naprezanja.
Potrošačka elektronika.Prekrivanje kabela (rasterećenje naprezanja), zaštitna kućišta, držači pribora. Pritisak vremena ciklusa intenzivniji od industrijskog. Kozmetički zahtjevi veći. Usklađivanje boja između snimaka izazovno je u prelivanju.
Industrijski/električni alati.Ergonomski preliveni rukohvati u biti su standardni. Odabir TPE-a za prigušivanje vibracija utječe na tvrdnje o umoru korisnika. Kalup umetka za umetke s navojem u kućištima-koja se često opterećuju gdje-u izbočinama ne bi uspjelo.
Uobičajena referenca kvara
Umetnuti kalup:
| kvar | Vjerojatni uzroci | Prve akcije |
|---|---|---|
| Umetnuti pomak | Tlak ubrizgavanja previsok, kvar učvršćenja, udar vrata | Smanjite brzinu, provjerite uređaj, premjestite vrata |
| Slabe linije zavara | Hladno umetanje topline{0}}potapanje taline | Prethodno zagrijte umetke, povisite temperaturu taline |
| Oznake sudopera u blizini umetka | Nedovoljno materijala ispod umetka | Povećanje dubine prema pravilu dizajna (Veće ili jednako 1/6 promjera) |
| Odgođeno pucanje | Pretjerano opterećenje obruča | Promjena materijala, povećanje debljine stijenke, redizajn |
| Propuštanje na sučelju | CTE neusklađenost, nema dizajna brtve | Dodajte sekundarnu brtvu, prihvatite ograničenje |
Prelivanje:
| kvar | Vjerojatni uzroci | Prve akcije |
|---|---|---|
| Delaminacija | Nekompatibilnost materijala, hladna podloga, onečišćenje | Provjerite materijale, prethodno zagrijte podlogu, reviziju rukovanja |
| Iskrivljenost podloge | Toplinski šok od plijesni | Snizite temperaturu taljenja, poboljšajte potporu kalupa, predgrijte |
| Nepotpuna ispuna | TPE prerijedak, smrzavanje prije punjenja | Povećajte debljinu, povisite temperaturu taline, ubrzajte ubrizgavanje |
| Flash na sučelju | Istrošenost alata, neadekvatno stezanje | Održavanje alata, podešavanje pritiska stege |
| Slabo spajanje (oštećenje ljepila) | Pogrešna klasa TPE, hladna podloga, površinska kontaminacija | Kvalifikacija materijala, prilagodba procesa |
Stvarna razlika, sažeto
Umetnuti kalup: metal (ili druga-oblikovana komponenta) ulazi prvi, plastika ga inkapsulira, veza je mehanička.
Prelijevanje: plastična podloga postoji, drugi plastični materijal ide preko nje, veza može biti kemijska ako se materijali podudaraju.
Sve ostalo-oprema, alati, parametri, sustavi kvalitete, načini kvarova-sukladno tome se razlikuju. Procesi rješavaju različite probleme. Odabir između njih zahtijeva razumijevanje koji problem zapravo imate.
Tehničke rasprave o određenim primjenama dostupne su putem našeg inženjerskog tima. Radili smo na medicinskim, automobilskim, potrošačkim i industrijskim aplikacijama koristeći oba procesa.