

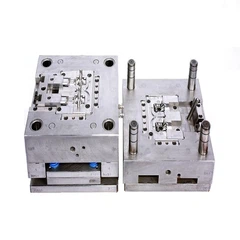



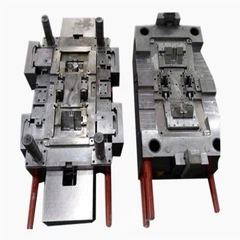





Zadnja četvrtina, jedna od našihmedicinski uređajklijenti su nam došli nakon tri neuspjela kruga izrade prototipova s drugim dobavljačem. Izvorni dizajn specificirao je okomite stijenke, a svaki pokušaj završio je s dijelovima zaglavljenima u kalupu ili ogrebotinama na površini koje nisu uspjele provjeriti. Dodali smo 0,75 stupnjeva suženja kritičnim površinama, prilagodili raspored rashladnog kanala i prva proizvodna serija odobrila je QC sa stopom odbijanja ispod 2%. Većina ljudi koji gledaju gotovi dio nikada ne bi primijetili sužavanje. Računovodstveni tim definitivno je primijetio razliku u troškovima prerade.
Kut povlačenja u injekcijskom prešanju je blago sužavanje koje se primjenjuje na okomite površine kako bi se dijelovi čisto oslobodili iz kalupa. Osnovna preporuka je 1,5 do 2 stupnja za dubine do dva inča. Taj broj ćete pronaći u svakom vodiču za dizajn. Ono što nećete pronaći je objašnjenje zašto prestaje raditi u trenutku kada uvedete teksturirane površine, materijale s visokim -skupljanjem ili rashladne kanale koji nisu dizajnirani s izbacivanjem na umu.

Mehanika troškova Većina zahtjeva za ponudu propušta

Skupljanje je ključni problem. Kada se rastaljena plastika hladi unutar šupljine, skuplja se prema jezgri. Polipropilen se skuplja 4-5%; najlon punjen staklom ponaša se drugačije;ZAVIRIdonosi svoje komplikacije s velikom krutošću. Ovo skupljanje stvara trenje koje se opire izbacivanju. Bez odgovarajućeg propuha, sila izbacivanja raste, a ta se sila pojavljuje u vašem vremenu ciklusa, stopi otpada i vašem rasporedu održavanja kalupa.
Odgovarajući gaz može smanjiti silu izbacivanja do 60%. Stvarne uštede proizlaze iz onoga što to smanjenje omogućuje: brži ciklusi, manje klinova za izbacivanje koji se natječu za volumen jezgre s kanalima za hlađenje i duži intervali između poliranja kalupa. U količinama većim od 50.000 jedinica godišnje, čak i ciklus smanjenja od pet-sekundi dovodi do značajnih ušteda. Ali samo ako su kut propuha i raspored hlađenja projektirani zajedno. Vidjeli smo kako klijenti gube većinu tog potencijala optimizirajući jedan bez drugog.
Jedankućište senzorau PEEK-u je došlo do odbijanja od 18% s propuhom od 0,8 stupnjeva. Krutost materijala otežavala je izbacivanje, a kalupu je bilo potrebno neplanirano poliranje na 35 000 ciklusa. Nakon povećanja propuha na 1,2 stupnja i podešavanja vremena izbacivanja, odbijanja su pala na ispod 3%, a kalup je prošao 120.000 ciklusa prije prvog planiranog održavanja. Povećanje troškova po-dijelu opravdalo je drugu proizvodnu liniju.

Gdje brojevi udžbenika prestaju funkcionirati
Pravilo "1 stupanj po inču" ponavlja se sve dok ne počne funkcionirati kao industrijski zakon. Također propušta kritične varijable koje će vas koštati ako ih ne uočite rano.
Teksturirane površine stvaraju mikro-udubljenja koja se ponašaju kao sićušna sidra koja drže dio na mjestu. Naš standard je dodatni gaz od 1,5 stupnjeva po 0,001 inča dubine teksture. Lagana PM-T1 tekstura treba najmanje 3 stupnja; teške teksture mogu zahtijevati 5 stupnjeva ili više. Evo što većina smjernica preskače: dubina teksture koju je odredio vaš dizajner i dubina teksture koja je zapravo urezana u čelični kalup rijetko se točno podudaraju. Mjerimo stvarnu dubinu teksture na svakom alatu prije prvog artikla jer odstupanje od 0,0005" može značiti razliku između čistog izbacivanja i tragova povlačenja tijekom cijele vaše serije.
Plastika punjena staklom-je abrazivna i brže troši površine kalupa, obično zahtijeva propuh od 2-3 stupnja. Samopodmazujući materijali poput najlona teoretski mogu raditi s gotovo nultim propuhom. Još uvijek preporučujemo 0,5-1 stupanj za konzistenciju proizvodnje. U izradi prototipa, lijepljenje jednom ili dvaput daje korisne podatke. U mjesečnoj proizvodnji od 50.000 jedinica, to isto zapinjanje postaje zastoj linije i razgovor s vašim klijentom o kašnjenju isporuke.
Što dobivate prije nego se posvetite izradi alata

Većina Zahtjeva za ponudu koje primamo imaju kutove naprezanja koje je odredio tim za dizajn proizvoda, a ne validirane u odnosu na stvarne uvjete kalupljenja. Taj slijed uzrokuje značajan dio troškova prerade alata.
Naš pregled DFM-a označava rizike vezane-nacrte prije finaliziranja ponuda alata. Ono što dobivate je označena-verzija vaše geometrije sa specifičnim vrijednostima nacrta zabilježenim na svakoj kritičnoj površini, unakrsno-uspoređenom s profilom skupljanja vašeg materijala i vašim specificiranim kodovima teksture (SPI, VDI ili Mold-Tech). Ovo nije generički kontrolni popis. To je dokument koji možete predati izravno svom inženjerskom timu koji točno pokazuje gdje će vaš trenutni dizajn uzrokovati probleme s izbacivanjem i koji kut rješava svaki od njih.
Za -materijale s visokim skupljanjem kao što je PP, modeliramo profil sile izbacivanja pomoću simulacije toka kalupa i utvrđujemo gdje standardna gaza neće biti dovoljna. Za dijelove koji zahtijevaju gotovo-nula gaza, rano procjenjujemo alternative:sklopive jezgres jasnom dokumentacijom tragova svjedoka koje ostavljaju, opcijama zamjene materijala ili post{0}}mašinskom obradom kalupa. Svaki put ima implikacije troškova i vremenskog okvira o kojima je bolje raspravljati u fazi ponude nego što je otkriveno tijekom prvog članka.
Jednostavan test za vaš trenutni odnos s dobavljačem: ako učitate CAD datoteku i primite cijenu bez DFM izvješća, problemi s kutom napreza pojavit će se pri prvom pregledu artikla. Do tada ste se posvetili alatu koji će možda trebati modificirati ili zamijeniti.
Kada se Zero Draft pojavi u vašim zahtjevima
Inženjerski timovi ponekad zahtijevajunulti gaziz funkcionalnih razloga. Ovi zahtjevi nisu automatski nerazumni, ali zahtijevaju pomno ispitivanje izvan okvira izvedivosti.
Cilindar bez propuha s brtvom O-prstena suočava se s temeljnim sukobom: propuh potreban za čisto izbacivanje može ugroziti sučelje brtve. Radili smo na primjeni PP cilindra gdje bi čak i 0,2 stupnja spriječilo O-prsten da ispravno nasjedne. Rješenje je zahtijevalo zamjenu materijala i posebno vrijeme izbacivanja, znatno složenije od standardnog alata, ali ostvarivo uz odgovarajuće planiranje unaprijed.
Kada dobavljač pristane na nulti propuh bez predstavljanja alternativa, možda jednostavno prebacuje problem na proizvodni pogon. Kompromise stavljamo u pismeni oblik u fazi ponude: razlika u cijeni alata između nulte gaze i 0,5 stupnjeva obično je 40-70%, a mi vam pokazujemo odakle dolazi taj trošak. Vi odlučujete s brojevima pred sobom.
Za timove koji rade na projektima s teksturiranim-površinama,-materijalima s visokim-skupljanjem ili prijelazima-na-proizvodnju prototipa, prenesite svoje CAD datoteke i mi ćemo vam vratiti DFM povratne informacije u roku od 24 sata pokazujući točno gdje stoje vaši nacrtni kutovi.