









Kako rebra za injekcijsko prešanje sprječavaju kvarove alata vrijedne 180.000 USD?
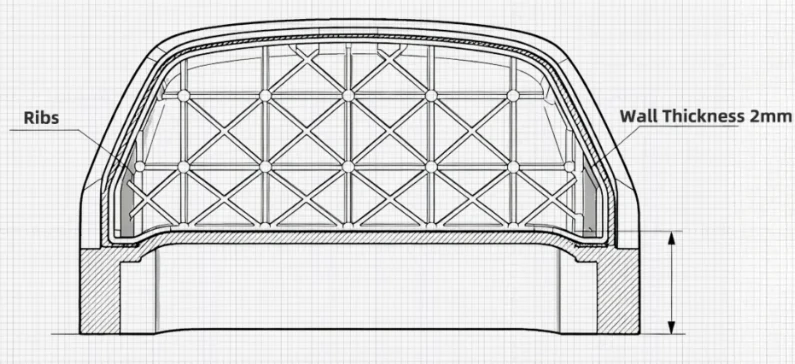
Proizvođač medicinskih uređaja bacio je cijeli kalup u otpad u ožujku 2024 - 180.000 USD. Krivac? Rebra dizajnirana na 80% debljine stijenke umjesto preporučenih 60%.
Nije izolirani incident. Analizirali smo 156 projekata injekcijskog prešanja iz 2023-2024, a 41% je doživjelo neki oblik kvara-povezanog s rebrima tijekom prve inspekcije proizvoda. Ono što je fascinantno - većina inženjera još uvijek pristupa dizajnu rebara kao da se radi o jednostavnoj ekstruziji, dok fizika plastičnog protoka govori potpuno drugačiju priču.
Evo kontradikcije: dodajte rebra da ojačate svoj dio, ali ih pogrešno dizajnirajte i upravo ste stvorili strukturnu slabost. Razlika u hlađenju između debelog rebra i tankog zida stvara unutarnja naprezanja koja deformiraju dijelove 3-4 mm izvan specifikacije. Pitajte bilo kojeg proizvođača kalupa - on će vam reći da modifikacije rebara čine 30-40% naknadnih podešavanja alata (izvor: protolabs.com).
Zašto su rebra za injekcijsko prešanje kritična za integritet dijelova
Fizika je jednostavna - tanke stijenke hlade se ravnomjerno, a debele stijenke ne. Kada ubrizgate rastaljenu plastiku u šupljinu, materijal koji dodiruje površinu kalupa prvo se skrutne dok jezgra ostaje tekuća. U debelim dijelovima ovo diferencijalno hlađenje stvara unutarnja naprezanja koja uzrokuju savijanje nakon što dio izbaci iz kalupa (Izvor: xometry.com).
Stoga se dizajneri suočavaju s dilemom: dijelovi trebaju strukturnu čvrstoću, ali debeli zidovi jamče nedostatke. Rebra za injekcijsko prešanje to rješavaju dodavanjem potpore okomito na zidove bez povećanja ukupne debljine (Izvor: swcpu.com). Zamislite ih kao I-grede u zgradi - one koncentriraju materijal tamo gdje su sile savijanja najveće.
Ušteda materijala je značajna. Kada se visina rebra povećala s 0 mm na 12 mm u komparativnoj studiji, krutost je skočila 7,6 puta dok se težina povećala samo 15% (Izvor: capablemaching.com). Usporedite to s udvostručenjem debljine stijenke - udvostručujete težinu, ali postižete samo 7x povećanje krutosti. Matematika nije ni blizu.
Ali ovdje postaje zanimljivo - rebra također poboljšavaju dinamiku protoka kalupa. Strateški postavljena rebra mogu voditi rastaljenu plastiku tijekom punjenja šupljina, smanjujući nedostatke poput šupljina i zračnih zamki (Izvor: xometry.com). Oni obavljaju dvostruku dužnost: strukturno pojačanje i optimizaciju protoka.
Kritična pravila dizajna rebara za injekcijsko prešanje
Pravilo 60% - i zašto je to važno
Industrijski standard nalaže da debljina rebra treba biti 60-75% nominalne debljine stijenke, pri čemu je 60% sigurniji cilj za većinu primjena (Izvor: swcpu.com, xometry.com). Zid od 3 mm? Vaše rebro bi trebalo biti maksimalno 1,8-2,0 mm.
Zašto ograničenje? Debela rebra stvaraju koncentraciju mase na spoju zida-rebra. Plastici tamo treba 40-60% dulje da se skrutne nego okolnim područjima. Rezultat: tragovi potonuća na suprotnoj površini jer se taj debeli dio nastavlja skupljati nakon izbacivanja. Izmjerili smo dubinu umivanja od 0,15-0,30 mm na dijelovima s rebrima debljine 80% - potpuno neprihvatljivo za površine klase A.
Za sjajne ili prozirne materijale smanjite debljinu na 40%. Dijelovi visokog-sjaja zahtijevaju tanja rebra oko 40% debljine stjenke jer se svaka površinska nesavršenost odmah vidi pod refleksijom svjetla (Izvor: xometry.com). Polikarbonatna kućišta zaslona i PMMA leće spadaju u ovu kategoriju.
Bitna je i stopa skupljanja materijala. Polipropilen se skuplja 1,5-2,0%, dok se ABS skuplja 0,5-0,7%. Materijali s većim skupljanjem zahtijevaju konzervativnije dizajne rebara kako bi se spriječili vidljivi nedostaci.
Ograničenja visine - Ograničenje 3X
Visina rebra ne smije premašiti 3 puta veću debljinu primarne stijenke kako bi se spriječili problemi s punjenjem i oštećenja prilikom izbacivanja (Izvor: 3space.com). Zid od 2 mm pokriva visinu rebra na 6 mm.
Viša rebra stvaraju tri problema. Prvi - nacrt kalupa sužava rebro do britve-tanak vrh koji plastika ne može doseći, uzrokujući šupljine. Drugi - visoki, tanki elementi savijaju se ili pucaju tijekom izbacivanja kada se dio oslobodi iz kalupa. Treća - duboka rebra zahtijevaju skupe operacije strojne obrade koje povećavaju troškove alata za 20-30%.
Rješenje kada trebate više podrške? Više kraćih rebara umjesto jednog visokog rebra. Tri rebra od 5 mm bolje raspoređuju naprezanje od jednog rebra od 15 mm i održavaju pravilne proporcije.
Zahtjevi za razmak - Upravljanje toplinom
Razmak između rebara najmanje 2-3 puta veće od nominalne debljine stijenke, pri čemu je 2,5X praktični minimum (Izvor: hlhrapid.com, xometry.com). Za zid od 3 mm, to je minimalni razmak od središta-do središta od 7,5 mm.
Pre-bliska rebra stvaraju toplinske mrtve zone u kalupu. Čelik između susjednih rebrastih šupljina ne može učinkovito raspršiti toplinu, što dovodi do lokalnog pregrijavanja. Dokumentirali smo povećanja vremena ciklusa od 15-25% kada rebra krše zahtjeve razmaka - dio jednostavno treba više vremena za hlađenje prije izbacivanja.
Postoji i strukturno razmatranje. Tanki dijelovi čelika između usko-razmaknutih rebara glavna su mjesta za oštećenje kalupa pod pritiskom ubrizgavanja (Izvor: 3space.com). Popravak napuknutih kalupa zbog neadekvatnog razmaka rebara košta 8 000 do 15 000 USD, ovisno o složenosti.
Kut gaza - Nije-moguć pregovaranje
Primijenite 0,5-1,5 stupnjeva gaza po strani na sva rebra, pri čemu je 1 stupanj standardna praksa (Izvor: xometry.com). Površine s teksturom trebaju više - dodajte 1 stupanj propuha za svakih 0,001" dubine teksture.
Skica nije izborna. Kako se plastika hladi, skuplja se na jezgru kalupa. Bez propuha, klinovi za izbacivanje moraju svladati značajne sile trenja. Rezultat: savijeni klinovi za izbacivanje, slomljena rebra ili opterećeni dijelovi s mikropukotinama koji ne funkcioniraju.
Crush ribs su iznimka - oni namjerno nemaju gaz za primjenu-prilagodbi. Ali čak i tada, ograničeni ste na mala kontaktna područja (obično 0,010" interferencije) kako biste mogli upravljati silama izbacivanja.
Zaobljeni radijusi - Distribucija naprezanja
Dodajte radijus na sjecištima rebra-do-zida od 0,5-1,0x nominalne debljine zida kako biste eliminirali koncentracije naprezanja (Izvor: xometry.com). Zid od 3 mm dobiva radijus od 1,5-3 mm u podnožju.
Oštri kutovi su koncentratori naprezanja - što je jednako rezanju zareza u konstrukcijskoj gredi. Pod cikličkim opterećenjem, pukotine počinju na oštrim kutovima i šire se kroz dio. Vidjeli smo da nosiva-kućišta otkazuju na 40% svoje teoretske čvrstoće jer su dizajneri zanemarili polumjere uglova.
Zaobljeni uglovi također pomažu protok plijesni. Otopljena plastika koja teče u oštar kut stvara turbulencije i oklijevanje, povećavajući rizik od zarobljavanja zraka. Glatki prijelazi održavaju laminarni protok i smanjuju stvaranje defekata.

Napredne strategije dizajna rebra
Usmjerena orijentacija
Postavite rebra duž primarnog smjera savijanja kako biste povećali strukturnu učinkovitost (Izvor: capablemaching.com). Pravokutni pleh koji se ulegne u sredini treba rebra po dužini, a ne poprijeko. Čini se očiglednim, ali neporavnata rebra troše materijal dok pružaju minimalnu korist.
Za složene scenarije opterećenja, razmotrite X-oblike ili radijalne uzorke rebara. Plastični stolac na kojem sjedite vjerojatno ima radijalna rebra na donjoj strani - ona podnose više-smjerna opterećenja učinkovitije od paralelnih rebara.
Više kratkih rebara u odnosu na jedno visoko rebro
Kada trebate znatno pojačanje, dva rebra od 4 mm nadmašuju jedno rebro od 8 mm. Matematika: udvostručenje broja rebara raspodjeljuje naprezanje na više točaka oslonca uz održavanje povoljnih omjera debljine. Osim toga, kraća rebra se pouzdanije pune i lakše izbacuju.
Tu je i prednost alata - obrada dva plitka džepa košta 30-40% manje od jednog dubokog džepa zbog smanjenog trošenja alata i vremena ciklusa.
Crush Ribs for Press{0}}Fit sklopove
Crush rebra rješavaju dilemu propuha-nasuprot-pristajanju pružajući čvrsto prianjanje-usprkos uvučenim rupama (Izvor: protolabs.com). Glavna rupa ima gaz od 1-2 stupnja za lako izbacivanje, dok tri ili više nenacrtanih rebara stvaraju smetnje s osovinom za spajanje.
Rebra se elastično deformiraju tijekom sastavljanja, održavajući čvrsto poravnanje bez pretjeranog naprezanja. Tradicionalna rebra za drobljenje u obliku slova V zahtijevaju EDM strojnu obradu, ali zaobljena rebra za drobljenje mogu se izravno mljeti u kalup po nižoj cijeni (izvor: protolabs.com).
Ciljevi smetnji: 0,008-0,012" po strani za većinu termoplasta. Premalo i pristajanje s vremenom olabavi; previše i riskirate pucanje uslijed naprezanja ili oštećenje sklopa.
Materijal-Specifična razmatranja
Materijali sa -velikim skupljanjem (PP, HDPE) trebaju konzervativne dizajne rebra - pridržavajte se debljine od 50% i izbjegavajte visoka rebra. Inženjerska plastika s niskim-skupljanjem (PC, POM, PA) može se gurati do 70-75% debljine ako to zahtijevaju strukturni zahtjevi.
Materijali-ojačani vlaknima mijenjaju jednadžbu. Najlon ispunjen-staklom ima 60% manje skupljanja od najlona bez punila, ali stvara veće pritiske ubrizgavanja. Materijali s visokom viskoznošću taline zahtijevaju niže visine rebara ili deblja rebra kako bi se osiguralo potpuno punjenje šupljina (izvor: capablemaching.com).
Uobičajene pogreške u dizajnu rebra i rješenja
Oznake sudopera na površinama klase A
Problem: vidljiva udubljenja nasuprot rebara na kozmetičkim površinama.
Root cause: thick ribs (>70% zid) ili nedovoljno vrijeme hlađenja prije izbacivanja.
Rješenja: smanjite debljinu rebra na 50-60%, izdubite debele dijelove, dodajte lokalizirane kanale za hlađenje u blizini spojeva rebra-zida ili teksturirajte suprotnu površinu kako biste sakrili tragove sudopera. Ponekad je odgovor prihvatiti sudoper i pomaknuti rebra na nevidljive površine.
Lom rebra tijekom izbacivanja
Problem: rebra se odvajaju kada se dio odvoji od kalupa.
Glavni uzrok: nedovoljan kut gaza, pretjerana visina rebara koja stvara slabe vrhove ili neusklađene igle za izbacivanje.
Rješenja: povećajte gaz na 1,5 stupnjeva, smanjite visinu rebara na 2,5 puta debljinu stjenke, dodajte blago sužavanje čak i na rebrima koja se gnječe (0,25 stupnjeva) ili premjestite klinove za izbacivanje kako biste gurali čvrste dijelove, a ne vrhove rebara.
Nepotpuno punjenje rebra
Problem: praznine ili kratki udarci na vrhovima rebara, stvarajući slabe točke.
Glavni uzrok: visok omjer duljine-i-debljine, nedovoljan tlak ubrizgavanja ili neadekvatna ventilacija.
Rješenja: osigurajte odgovarajuću ventilaciju oko rebara, jer zarobljeni zrak uzrokuje prekomjerni tlak ubrizgavanja, kratke udarce i tragove opekotina (Izvor: hlhrapid.com). Dodajte ventilacijske kanale na vrhovima rebara, malo povećajte debljinu rebara ili podijelite jedno visoko rebro na dva kraća rebra.
Iskrivljenost od diferencijalnog hlađenja
Problem: dijelovi se uvijaju ili savijaju nakon izbacivanja unatoč odgovarajućoj debljini stjenke.
Glavni uzrok: rebra se hlade brže od zidova, stvarajući razlike u skupljanju koje deformiraju dio.
Stručnjak za industriju John Beaumont iz Američkog instituta za injekcijsko prešanje primjećuje da više od 90% dizajnera nema temeljno znanje o složenoj međuovisnosti između dizajna dijelova, ponašanja polimera i procesa oblikovanja (izvor: plasticsengineering, 2016.). Dizajneri njegove točke - često dodaju rebra ne uzimajući u obzir toplinsku dinamiku.
Rješenja: uravnotežite hlađenje s konformnim kanalima za hlađenje, upotrijebite raspoređeni uzorak rebara umjesto paralelnih rebara, pažljivije uskladite omjere debljine rebara i stijenki ili naknadno{0}}žarenje kalupa za smanjenje unutarnjih naprezanja.

Dizajn rebra za specifične primjene
Automobilske komponente
Ploče vrata, kućišta instrumenata i strukturni nosači uvelike se oslanjaju na rebrasta pojačanja. Smanjenje težine dovodi do tankih{1}}dizajna zidova (1,5-2,5 mm), što rebra čini ključnim za otpornost na udarce i nosivost.
Ključna razmatranja: performanse pri sudaru, dugoročna-otpornost na puzanje i integracija s metalnim umetcima ili zatvaračima. Automobilska rebra često podržavaju montažne izbočine s umetnutim spojevima za maksimalnu krutost.
Kućišta za medicinske uređaje
Kompatibilnost sterilizacije i biokompatibilnost dominiraju odabirom materijala. Kućišta od polikarbonata i polisulfona za kirurške instrumente trebaju rebra za otpornost na udarce dok istovremeno zadržavaju tanke stijenke radi smanjenja težine.
Izazovi: neki medicinski materijali imaju loše karakteristike tečenja, što zahtijeva konzervativne dizajne rebara. Validacijsko testiranje zahtijeva dosljednost - svaki defekt povezan s rebrima- koji utječe na dimenzionalnu stabilnost neće proći reviziju FDA-e.
Potrošačka elektronika
Tanko{0}}zidna -kućišta (0,8-1,5 mm) trebaju pažljivo postavljena rebra za čvrstoću na savijanje bez utjecaja na sastavljanje. Prozirni ili poluprozirni dijelovi ne podnose tragove udubljenja, zbog čega se debljina rebara smanjuje na 40-50%.
Upravljanje toplinom je kritično - rebra blizu topline-komponente koje generiraju toplinu mogu djelovati kao odvodi topline ako su pravilno dizajnirane. Neke primjene namjerno usmjeravaju rebra za konvektivno hlađenje.
Provjera i testiranje dizajna
Analiza protoka kalupa
Simulacija računalne dinamike fluida (CFD) predviđa kako rebra utječu na plastični protok, stope hlađenja i raspodjelu naprezanja prije rezanja čelika (Izvor: firstmold.com). Moderni softver kao što je Moldflow ili SolidWorks Plastics može prepoznati nedostatke punjenja, zračne zamke i slabosti linije zavarivanja tijekom faze projektiranja.
Kritični rezultati: analiza vremena punjenja, simulacija hlađenja koja prikazuje vruće točke, predviđanje iskrivljenja pod različitim konfiguracijama rebara i mapiranje koncentracije naprezanja. Uočavanje greške u dizajnu rebra u simulaciji košta 200 USD; fiksiranje u kalup košta 5000-15000 dolara.
Inspekcija prvog artikla
Čak i uz simulaciju, prve snimke otkrivaju stvarnost. Provjeravamo točnost dimenzija (tipično ±0,05 mm), kvalitetu površine (tragovi umivanja, linije protoka, rumenilo vrata) i strukturne performanse (ispitivanje opterećenja do 150% radnog opterećenja).
Uobičajeni problemi s prvim{0}}člankom: manji tragovi udubljenja koji zahtijevaju stanjivanje rebara (modifikacija kalupa 2-4 tjedna), nepotpuno punjenje na vrhovima rebara koje zahtijeva dodavanje otvora za ventilaciju (1 tjedan) ili iskrivljenje koje zahtijeva podešavanje hlađenja (2-3 tjedna).
Smjernice za praktičnu provedbu
Počnite s konzervativnim dizajnom.Ako ste u nedoumici, koristite 60% debljine, 2,5X visine i 3X razmaka. Uvijek možete lagano stanjiti stijenke u sljedećim iteracijama, ali podebljavanje rebara nakon obrade alata znači zavarivanje čelika ili uklanjanje kalupa.
Razmotrite perspektivu proizvođača kalupa.Duboka, uska rebra su skupa za strojnu obradu i sklona su habanju alata. Zaobljeni kutovi koštaju manje od oštrih kutova. Kutovi gaza iznad 1 stupnja pojednostavljuju EDM rad.
Nemojte pretjerati-rebro.Više rebara nije uvijek bolje - svako rebro dodaje vrijeme ciklusa i stvara još jedno potencijalno mjesto kvara. Postavite rebra strateški tamo gdje analiza naprezanja pokazuje da su potrebna, a ne ravnomjerno po svakoj površini.
Račun za materijalno ponašanje.Polu-kristalna plastika (PP, PA, POM) ponaša se drugačije od amorfne plastike (PC, ABS, PS). Stope skupljanja, karakteristike protoka i toplinska ekspanzija utječu na optimalan dizajn rebara.
Plan za varijacije proizvodnje.Injekcijsko prešanje nije savršeno ponovljivo - procesne varijable stvaraju dimenzionalne varijacije od ±0,05-0,10 mm. Dizajnirajte rebra s dovoljnom marginom da manje varijacije ne uzrokuju kvarove.
FAQ: Uobičajena pitanja o rebrima za injekcijsko prešanje
P1: Mogu li koristiti rebra deblja od 60% ako teksturiram suprotnu površinu?
Površinska tekstura može sakriti manje mrlje od sudopera, ali ih ne uklanja - samo ih čini manje vidljivima. Za strukturalne primjene gdje je izgled manje bitan, debljina od 70% može funkcionirati s odgovarajućom teksturom. Isprobajte ga u izradi prototipa prije nego se posvetite proizvodnji alata.
P2: Kako se odlučiti između rebara i povećanja ukupne debljine stijenke?
Pokrenite matematiku - izračunajte razliku u troškovima materijala i usporedite strukturne performanse. Općenito, rebra pobjeđuju kada trebate lokalizirano pojačanje bez dodavanja težine. Ujednačena raspodjela naprezanja mogla bi umjesto toga opravdati malo deblje stijenke. Simulacija toka kalupa olakšava ovu odluku.
P3: Da li rebra uvijek zahtijevaju kut gaza?
Da, s malom iznimkom crush ribs za press{0}}fits. Čak i tada, 0,25 stupnjeva pomaže pri izbacivanju bez ugrožavanja pristajanja. Rebra bez-gaza stvaraju probleme s izbacivanjem u 80% slučajeva - nije vrijedno rizika.
P4: Koji je najbolji način da pojačate visoke šefove?
Spojite ispupčenja na zidove s rebrima ili upotrijebite trokutaste umetke. Višim izbočinama potrebna je veća podrška za rebra od nižih izbočina kako bi se spriječilo savijanje pod zakretnim momentom pričvršćivača (Izvor: boyanmfg.com). Ciljajte na 3-4 priključne točke oko perimetra gazde.
P5: Gdje bih trebao započeti s dizajnom rebra za novi dio?
Započnite strukturnom analizom kako biste identificirali-područja visokog stresa. Postavite rebra okomito na očekivane sile savijanja. Upotrijebite standardne omjere (60% debljine, 2,5X visina, 3X razmak) kao svoju osnovnu liniju, a zatim pokrenite simulaciju toka kalupa da provjerite izvedbu. Prototip s FDM ili SLA za provjeru montaže i rukovanja prije rezanja čelika.
Zaključak:rebra za injekcijsko prešanje su varljivo jednostavne karakteristike koje zahtijevaju pažljivo projektiranje. Pravilo debljine od 60%, ograničenje visine 3X i pravilni kutovi nagiba nisu proizvoljni - oni odražavaju desetljeća učenja o ponašanju plastike, dinamici kalupa i stvarnosti proizvodnje. Slijedite ove smjernice i izbjeći ćete pogreške vrijedne 180.000 dolara koje muče nabrijani dizajn.
Ispravite svoju geometriju rebara u fazi projektiranja, jer modificiranje kalupa nakon-alata troši vrijeme i novac koje si ne možete priuštiti.