

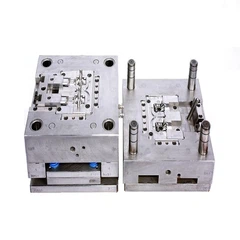



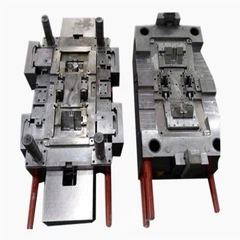





Koje su ključne točke izrade kalupa?
Proizvodi od općih ploča ne smiju biti međusobni u ljepilu kako bi spriječili deformaciju savijanja.
Općenito, STP je izravno ispod RP.
Kada je modul zakretnog momenta velik, STP interval je 150 ~ 200mm. Vijci intervala gornjih i donjih ploča su 150 ~ 200mm.
Kada je kvačica ispod klizača, gornja i donja ejektorska ploča moraju biti opremljena mehanizmom prisilnog vraćanja. Nagib razgranatih proizvoda temelji se na smanjenju ljepila.
Napravite promjer što je moguće veći i postavite ga ispod područja proizvoda.
Načela za hlađenje broma tri principa: brzo hlađenje, jedinstvena temperatura kalupa, jednostavna obrada. Središte vijčanog zatika treba podesiti.
Za dva i pol modula potrebno je kontrolirati mehanizam za podjelu između gornje fiksne ploče i glavne ploče. LP mora imati bušotinu za ubrizgavanje na zajedničkom predlošku i općenito LK otvarači.
općenito dostupan način rješavanja unutrašnjosti šipke, unutrašnje klizne blokove, pločica za uklanjanje klipa (izbacivačka ploča), klin za izbacivanje treba izbjegavati što je više moguće ispod klizača kako bi se izbjegli sudari ili smetnje.
poput šupljina izvan završnog proizvoda 20 ~ 30 mm, a od središta kalupa treba biti cijeli broj, od šupljina predloška granica 20 ~ 30 mm, ako imate klizač treba uzeti u obzir predložak, povratni klin i obratiti posebnu pozornost na izbjegavajte smetnje.
stupaca (SP) staviti jastučići razmak treba biti jednaki, čine kalup ravnoteže.