




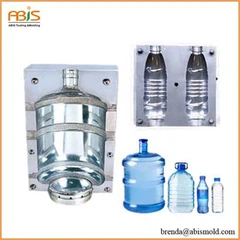





Što bocu pića mineralne vode koristiti za udarac kalupljenje
Drugi udarac kalupljenje metode imaju svojih prednosti u obradi različitih proizvoda zbog razlika u sirovina, obrada zahtjeva, proizvodnje i troškova. Detaljne puhanju proces može uputiti u literaturi. Karakteristike udarac letve su uvedeni od makroskopski prikaz. Udarac modeliranje šuplje proizvoda uključuje tri glavne metode: ekstrudiranje puhati moulding: uglavnom se koristi za nepodržane prazno obrada; brizganje udarac: uglavnom se koristi za metalne jezgre za kalup prazno obrada; Rastezanje udarac moulding: uključuje dvije metode: istiskivanjem jedan protežu udarac kalupljenje, injekcije jedan protežu jedan udarac kalupljenje. Može obraditi dvoosno orijentiranih proizvoda, znatno smanjenje troškova proizvodnje i poboljšanje performansi proizvoda. Osim toga, tu su višeslojni udarac oblikovanje, pritisnite udarac kalupljenje, umočiti premaz udarac kalupljenje, pjene blow molding, trodimenzionalni puhanju i tako dalje. Međutim, 75% udarac oblikovanje proizvoda oblikovana ekstruzije, 24% injekcije i 1% drugi udarac oblikovanje proizvoda. Od svih puhanju proizvoda, 75% su dvosmjerna protežu proizvoda. Prednosti ekstrudiranje puhati letve su visoke proizvodne učinkovitosti, niske oprema cijene, izbor kalup i strojeva, ali nedostaci su visoka škarta stopa, jadni recikliranje i iskorištavanje otpadnih materijala, debljina kontrola proizvoda i dispersibility sirovine su ograničene i podrezivanje operaciju treba obaviti nakon formiranja. Prednosti ubrizgavanja i udarac letve su da nema otpada nastaje u procesu obrade, debljina proizvoda i rasipanja materijala može biti dobro kontroliran, dobro vrat proizvod ima visoku formiranje preciznost, je proizvod površina glatke i čiste, i maloserijske proizvodnje može se provesti ekonomski. Nedostatak je visoka cijena opreme, i na neki način prikladan samo za male puhanju proizvoda. Proces uvjetima šupalj udarac oblikovanje zahtijevaju da komprimiranog zraka od srednje prazno ulitaka udarac mora biti čist. Tlak zraka za brizganje udarac je 0,55 ~ 1MPa.The ekstrudiranje puhati pritisak je 0,2 l ~ 0.62mpa, dok istezanja udarac pritiska je često na 4MPa.In proces plastične skrućivanja, nizak tlak dovodi do niske unutarnji stres, jedinstvene stresa distribucija i mali stres može poboljšati čvrstoće, utjecaj i savijanje svojstva proizvoda